

圖說:智慧工廠串聯設備、感測器、系統與人員,運用即時數據與 AI 優化生產決策。
智慧工廠是製造業因應工業 4.0 浪潮、轉型壓力而生的關鍵解方:它把機器、感測器、系統和人員連結在一起,用數據、自動化和 AI 來優化生產,即時收集並分析產線資料、自動調整流程,在機器故障前就先預警。
智慧工廠重新定義了製造業設計、生產與交付產品的方式。許多實例證明:導入數據與智慧化技術,不只能減少人為錯誤、提升效率與彈性,更為企業邁向永續與 ESG 目標鋪路。
本文將說明智慧工廠定義、架構與核心優勢,並針對大型與中小企業提供導入建議,助力主管做出數位轉型決策。
目錄
智慧工廠的定義
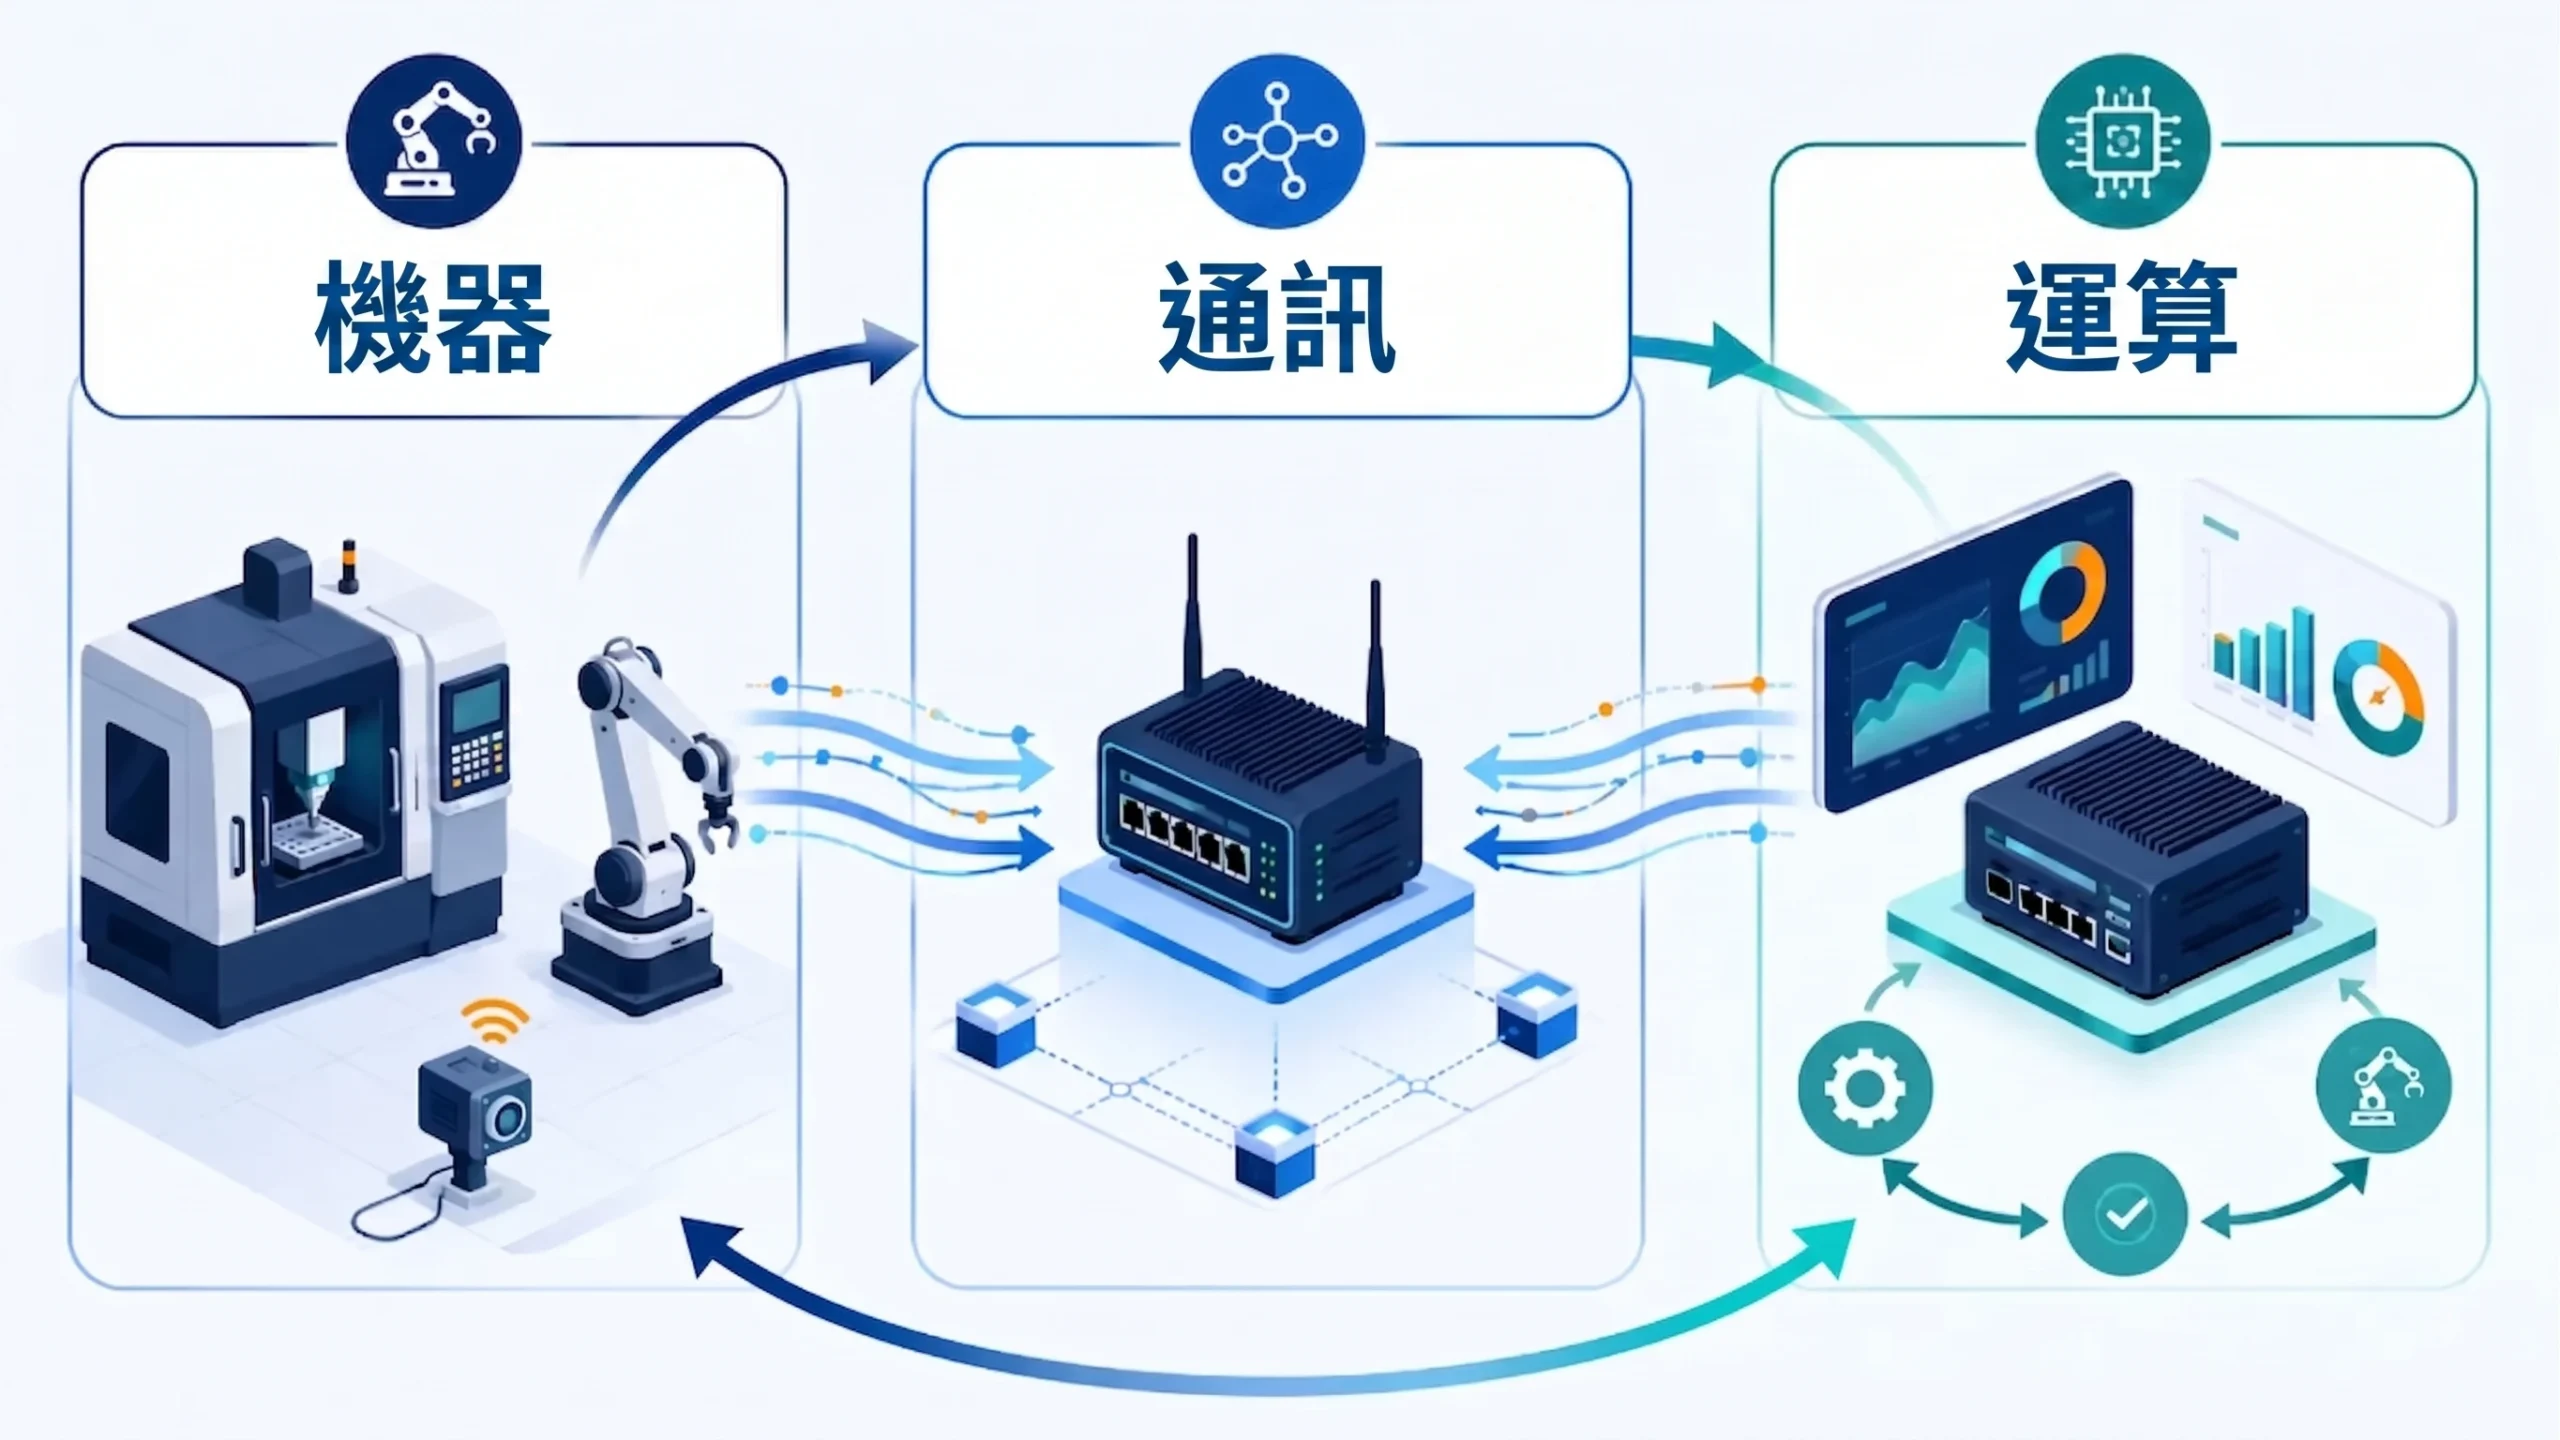
圖說:智慧工廠由機器、通訊與運算三大要素構成,將現場數據轉換為可執行的生產決策。
智慧工廠 = 機器、通訊與運算能力的互連網實體系統
根據美國國家標準暨技術研究院(NIST)定義:
智慧工廠(Smart Factory)是一個以數據驅動、能自主感知與應變的整合式製造系統。
它透過工業物聯網(IIoT)將產線設備、感測器、控制系統與管理系統連結成單一網路,即時收集現場的溫度、振動、電流、產量等數據,運用人工智慧(AI)與大數據分析,把原始訊號轉換成可執行的判斷,用來動態調整製程參數、在設備故障前提早預警、即時攔檢不良品。
智慧工廠的三大核心特色是即時資料互連、數據分析驅動與智慧自動化決策。整座工廠能自行感知狀態、分析變化並主動應變,而不只是照人下達的固定指令運作。
以下是三個打造智慧工廠的重點要素:
●機器:產線設備、感測器、機械手臂等實體設備,是數據的來源,也負責實際生產。
●通訊:透過工業物聯網(IIoT),讓設備和系統之間能即時交換資料。
●運算:用 AI 和資料分析,將大量原始數據轉換成能看得懂的判斷依據,例如自動調整參數或故障預警。
你可以把智慧工廠想像成從「傻瓜相機」升級成「會自動對焦、辨識場景的智慧相機」,它會視情況自行調整,而不需要人全部自己設定。智慧工廠也一樣,它能依照即時數據自行微調,把人力從「盯著調」中釋放出來。
智慧工廠和傳統工廠差在哪?從「聽指令」到「會思考」
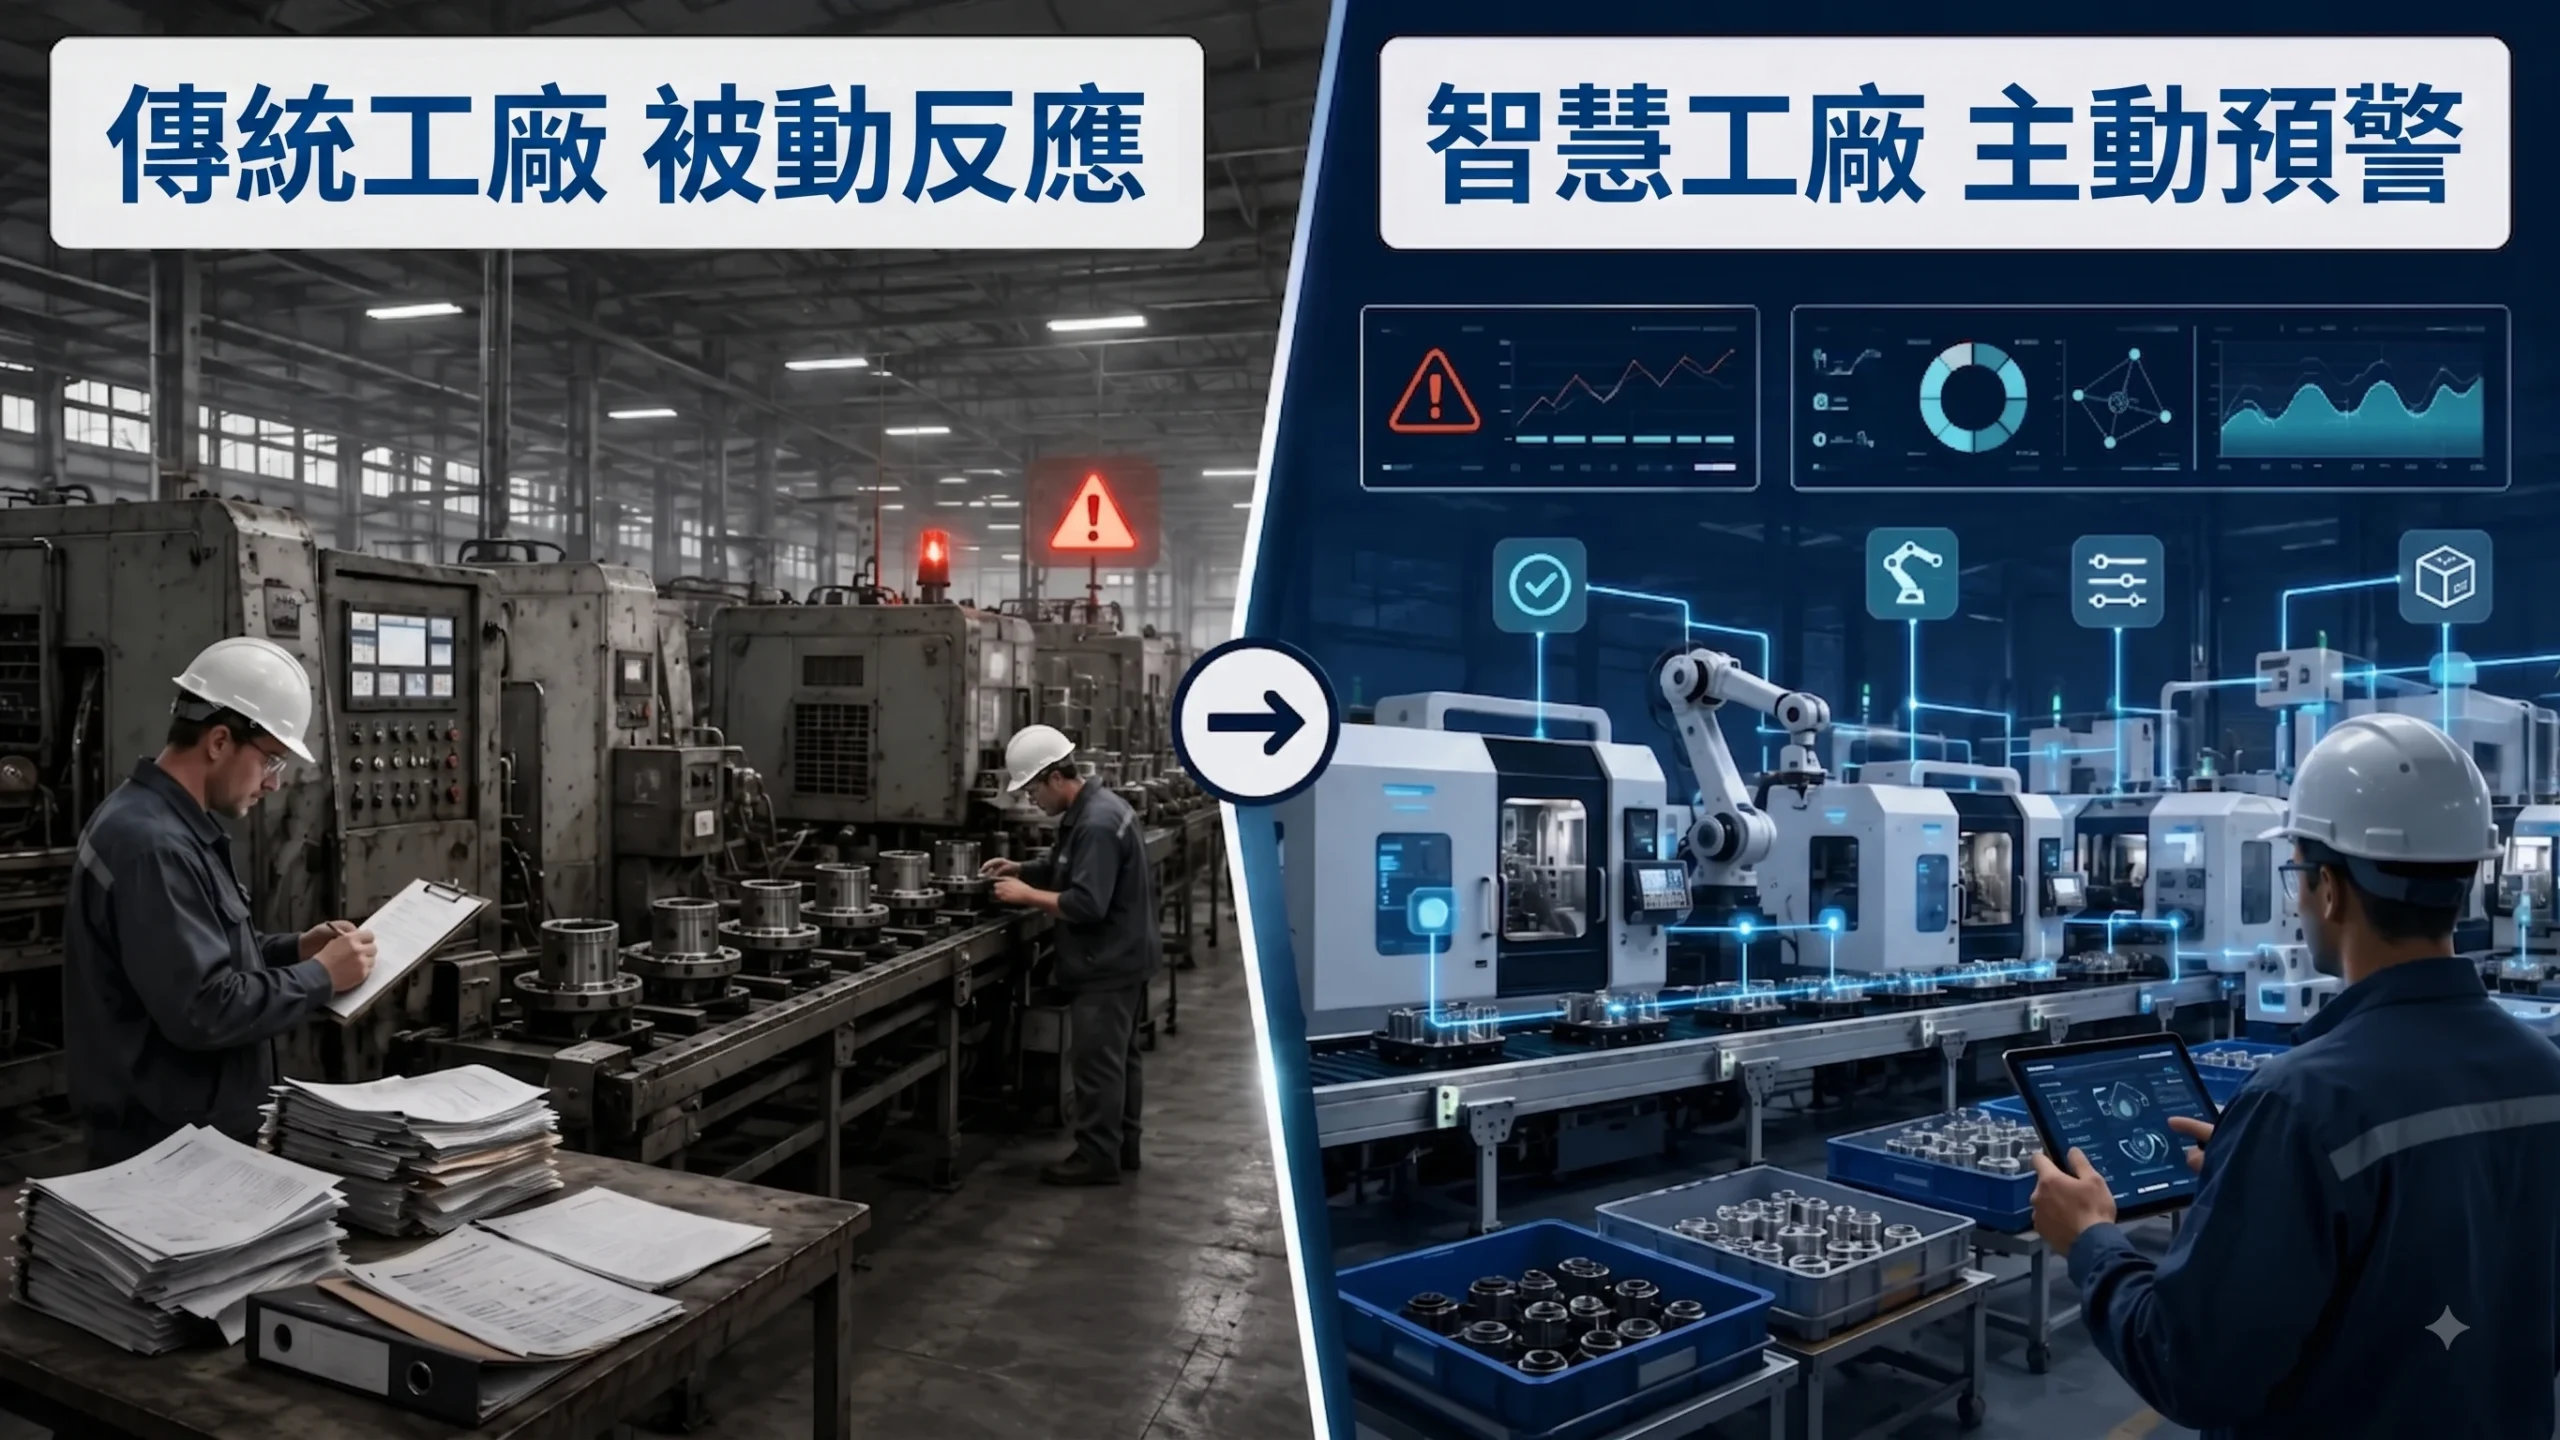
圖說:傳統工廠依固定指令與人工經驗運作,智慧工廠則能依即時數據主動預警與動態調整。
傳統工廠其實也有自動化。台灣多數工廠早已開始用 PLC 控制、條碼掃描、自動化產線。兩者真正的差別是:傳統自動化只會「照著設定好的指令做事」,智慧工廠則能「自己看情況、做決定」。
| 比較項目 | 傳統工廠 | 智慧工廠 |
| 運作方式 | 照預設程式做固定動作 | 看即時數據動態調整 |
| 資料流動 | 各系統各做各的、靠人工彙整 | 設備、系統、人即時互通 |
| 異常處理 | 出事後才反應、靠老師傅經驗 | 提前預警、系統主動建議 |
| 決策依據 | 定期報表、憑經驗 | 即時儀表板、AI 分析 |
| 設備維護 | 定期保養或壞了才修 | 壞之前就先介入 |
| 應變彈性 | 換線慢、客製成本高 | 排程彈性、能做小量多樣 |
舉例:傳統產線的設備通常要等到停機才知道出問題;智慧產線則會一直盯著設備的振動、溫度、電流,AI 一發現不對勁就先示警,把「救火」變成「防火」。
智慧工廠和智慧製造有什麼不同?
智慧工廠和智慧製造常被混用,其實是不同層次。
智慧製造(Smart Manufacturing)是「策略」,意即用數據和數位技術優化整條價值鏈,範圍從研發、生產、供應鏈到客戶服務都算。
智慧工廠(Smart Factory)則是「落地」,是真正在廠區實行策略。
規劃時別把它當成孤立的專案,而要釐清:這座工廠收集到的數據,未來怎麼幫上供應鏈決策和新產品開發。這也是為什麼「資料基礎」是成敗關鍵。
智慧工廠的核心技術
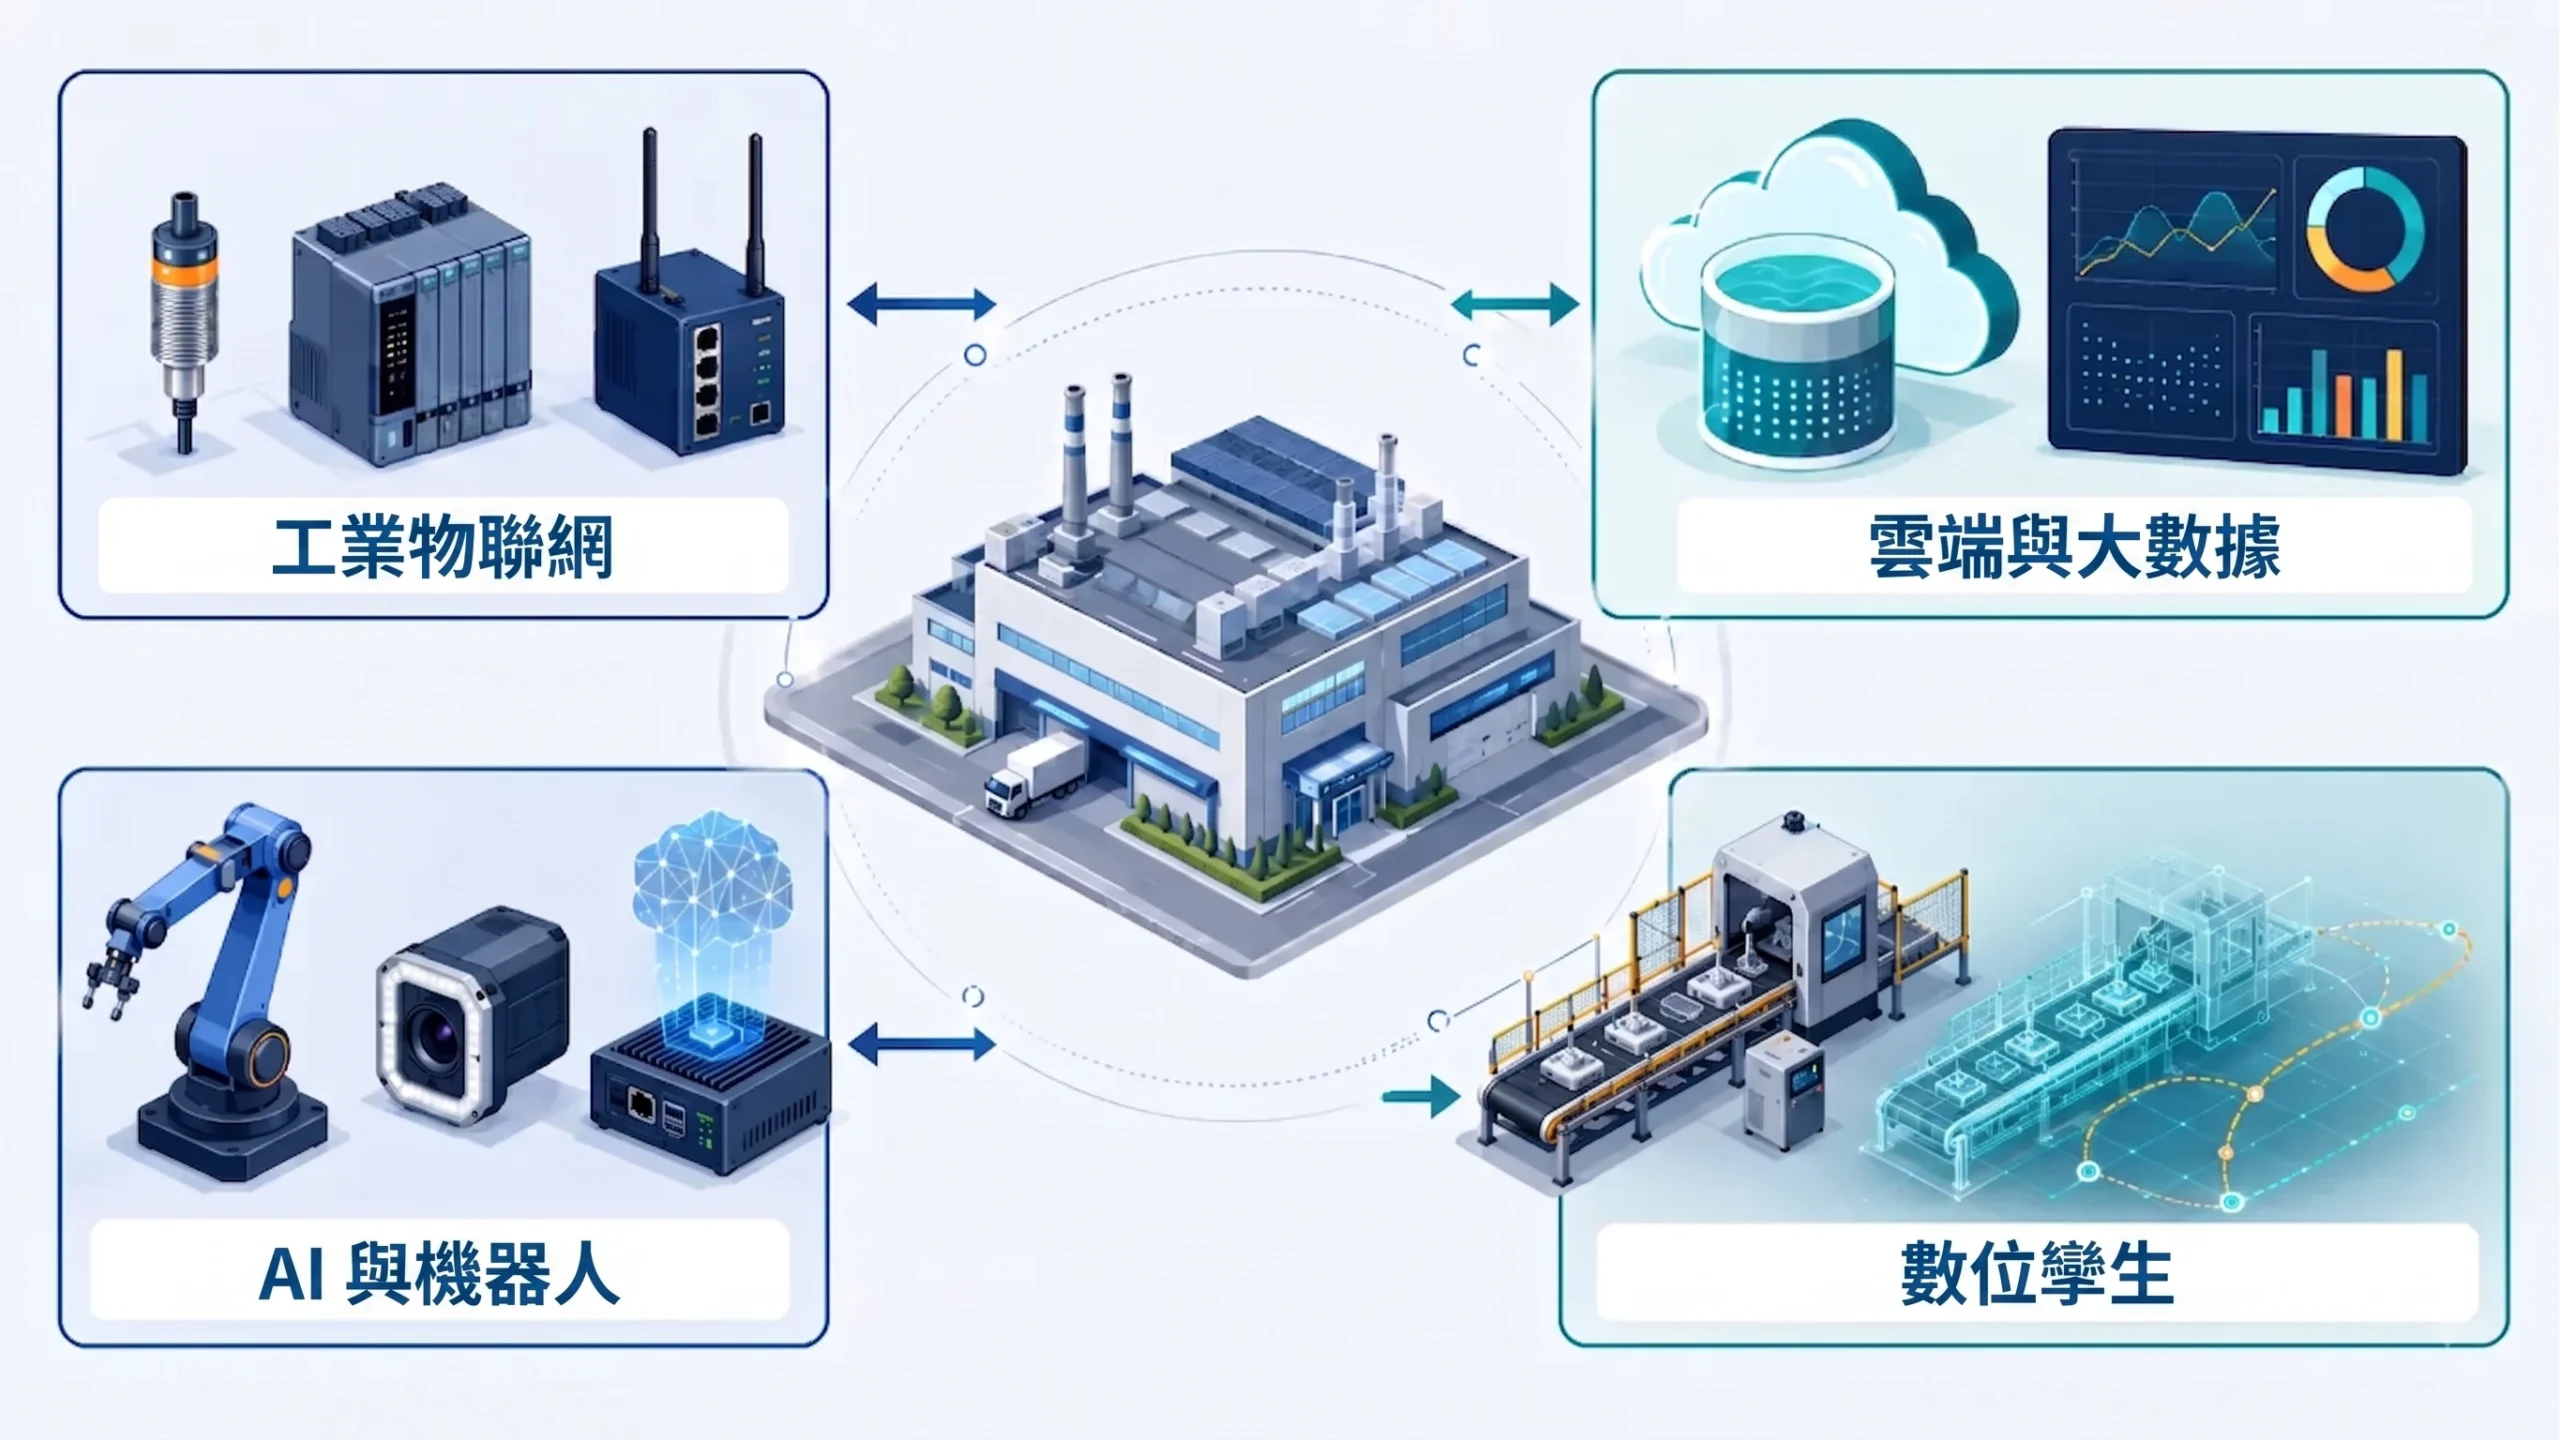
圖說:工業物聯網、雲端與大數據、AI 與機器人、數位孿生共同支撐智慧工廠運作。
智慧工廠不是單一技術,而是一整套彼此支撐的技術。
智慧工廠的四大關鍵技術
智慧工廠的核心技術架構,可歸納為四項彼此串接、缺一不可的關鍵技術:
工業物聯網(IIoT)
透過感測器與控制核心(如 PLC)即時收集機器與產線數據,是整個架構的數據源頭。
雲端與大數據分析
集中管理大量生產資訊,支援長期趨勢分析、預測性維護與跨廠排程建議。
AI 與機器人
以機械手臂與人機協作接手重複或高風險任務,並用 AI 做即時判斷(如瑕疵檢測、參數優化),提升製程穩定度。
數位孿生(Digital Twin)
在虛擬環境中模擬產線運行,於實際投產前先試錯,降低停機與試模成本。
智慧工廠的四層架構
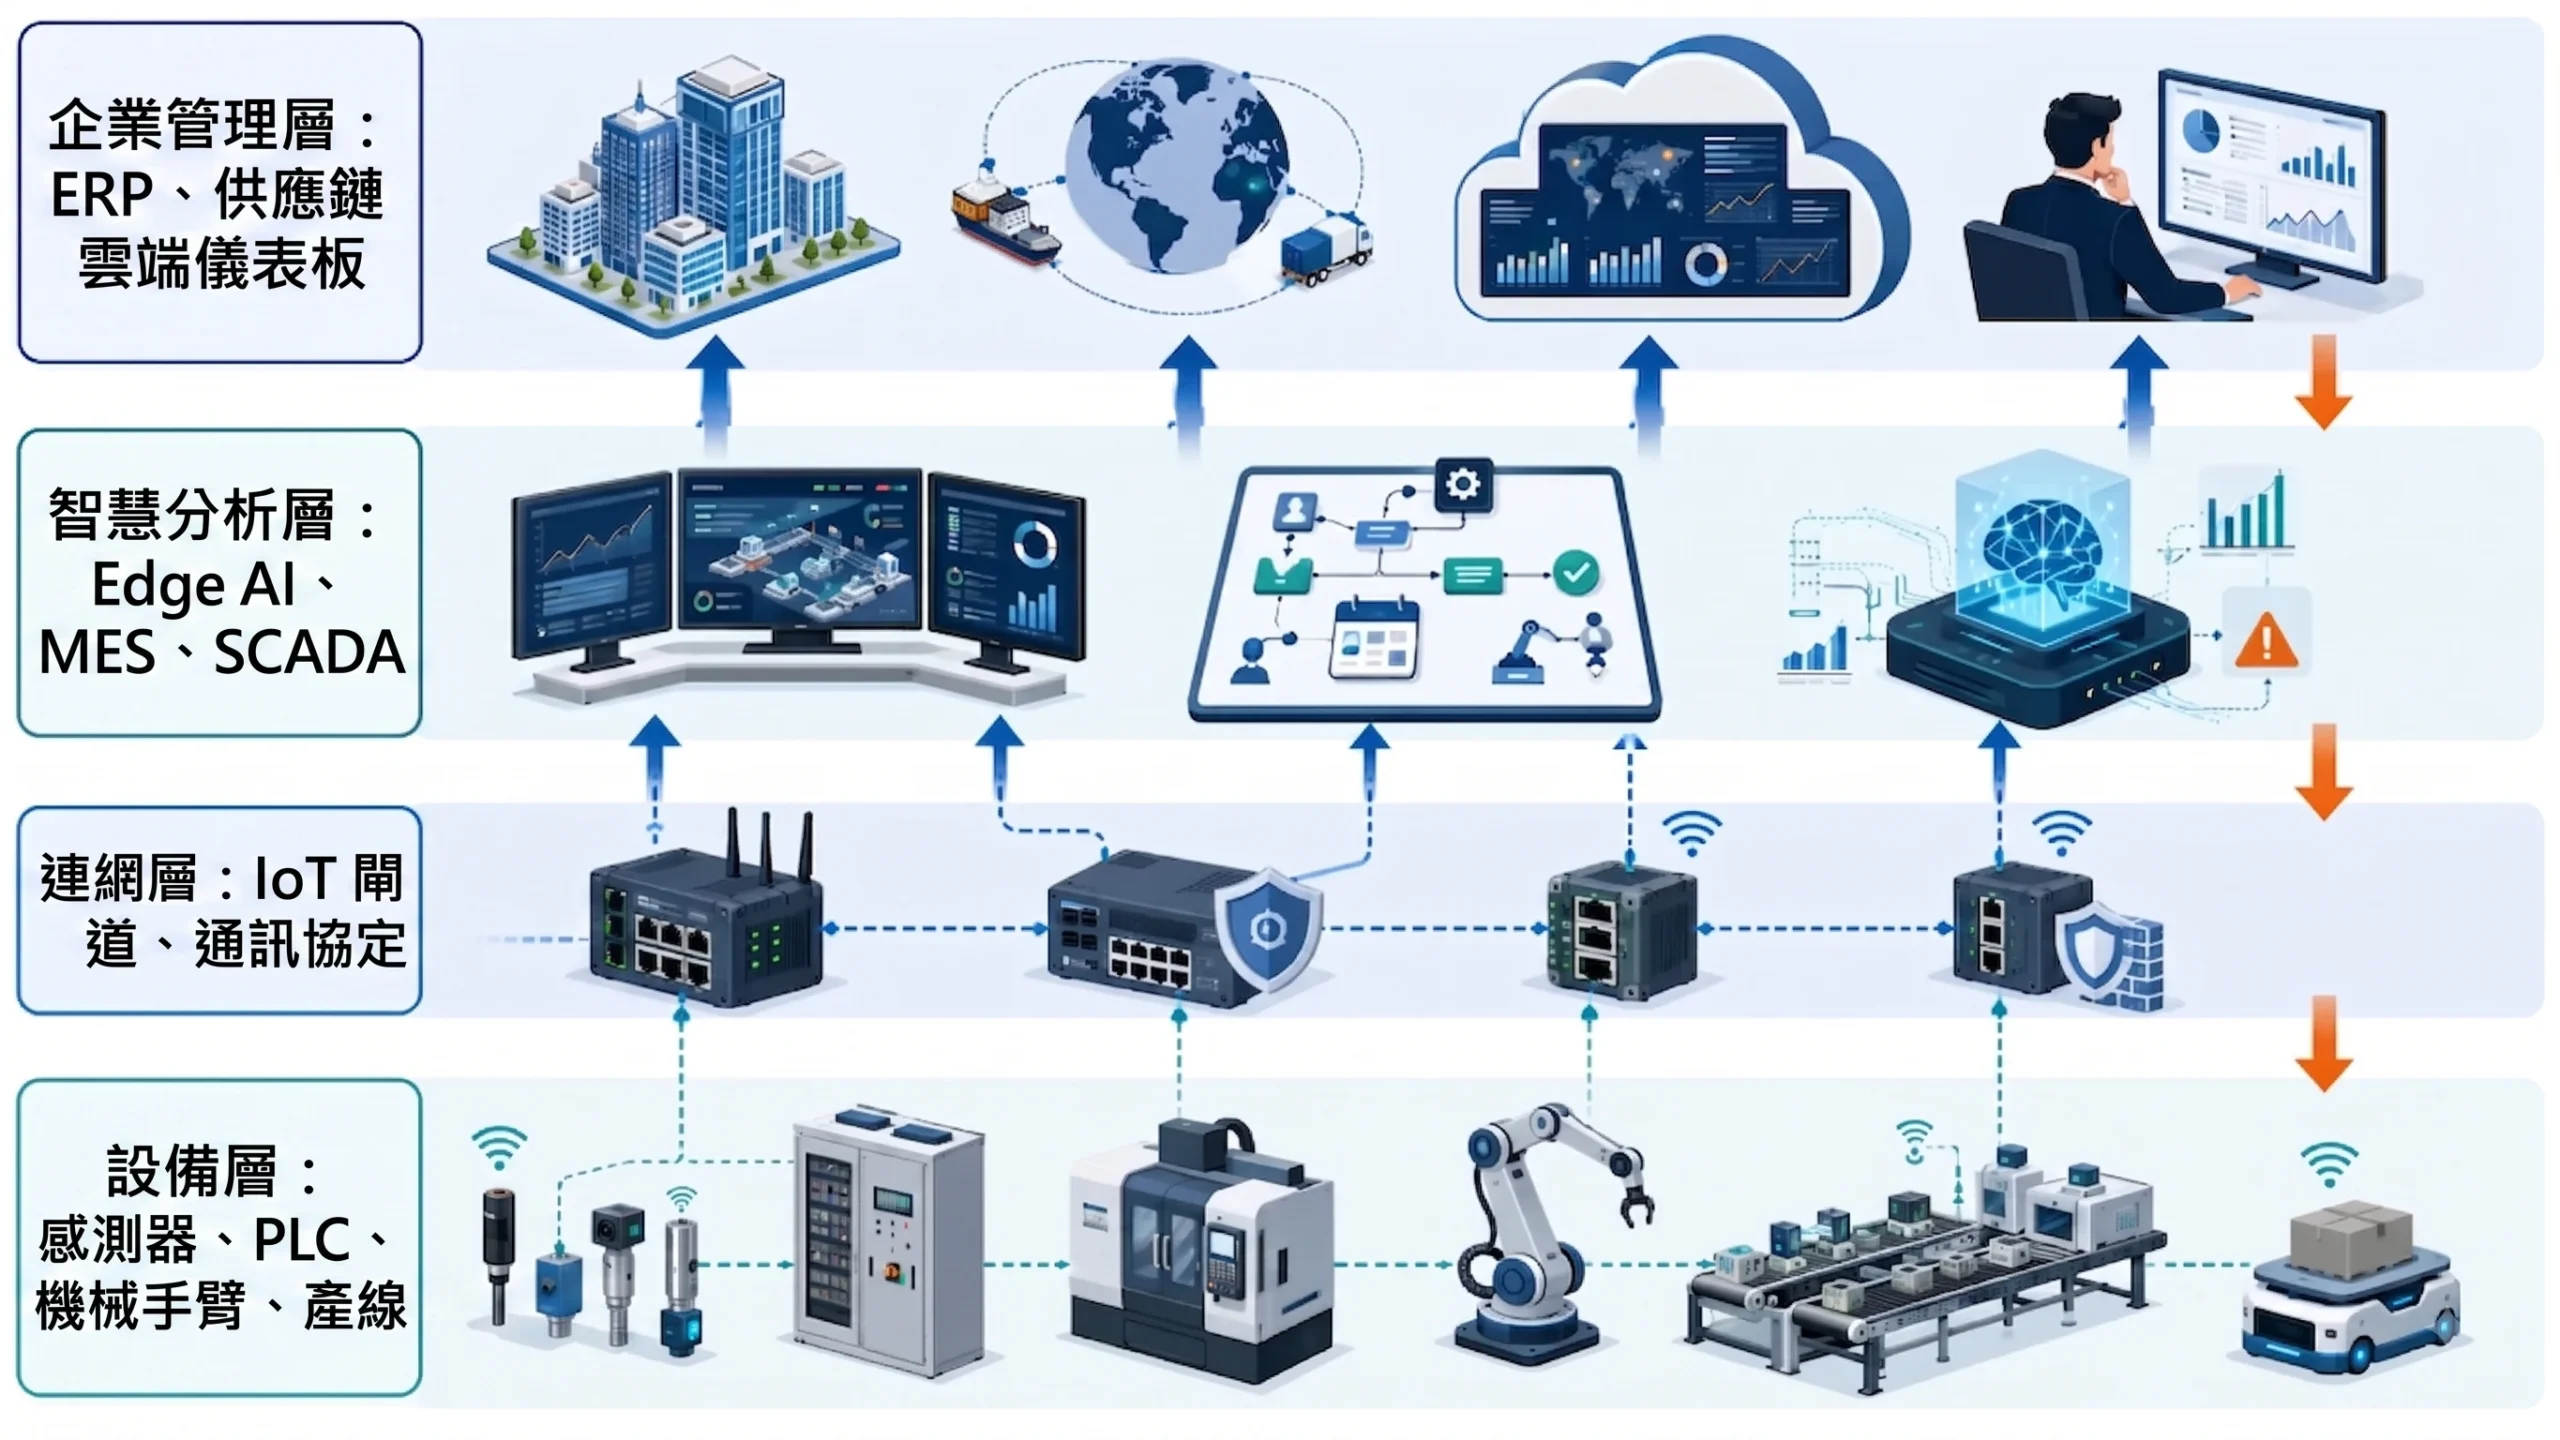
圖說:智慧工廠四層架構:設備、連網、智慧分析、企業管理,讓生產數據與決策雙向流動。
這四項技術如何由下而上分層協作、數據又如何逐層向上流動,詳見下方的四層架構拆解。
你可以想像它是「由下而上」的四層樓:只要知道每一層負責什麼、資料怎麼往上流,就能看懂整張圖。
| 樓層 | 角色 | 主要內容 | 負責的事 |
| 第四層 企業管理層 | 經營中樞 | ERP、供應鏈系統、雲端儀表板 | 經營決策、跨廠整合 |
| 第三層 智慧分析層 | 現場大腦 | Edge AI、MES、SCADA | 即時監控、分析、管理 |
| 第二層 連網層 | 神經 | IoT 閘道、通訊協定 | 收集、轉換、傳輸數據 |
| 第一層 設備層 | 手腳 | 感測器、機械手臂、產線、PLC | 實際生產、產生數據 |
第一層 設備層:數據的源頭
實際生產的設備位於最底層,像 CNC 機台、射出成型機、機械手臂、自動搬運車,再加上各種感測器。感測器負責把設備的振動、溫度、壓力、電流,變成可以記錄的數位訊號。
第一層的重點不是「全部換新」,而是「盤點和補強」:哪些設備本來就能連網、哪些要外掛感測器,決定了後面每一層拿到的數據品質。
第二層 連網層:把數據串起來
光有感測器還不夠,要靠工業物聯網(IIoT)把全廠設備串成一張網,數據才能即時回傳。
實務上最麻煩的不是「裝感測器」,而是「整合新舊設備」:廠裡常有不同年代、不同品牌的機台,講的「語言」(通訊協定)都不一樣,格式也不統一。
第二層的品質,直接決定整個智慧化的上限——數據收不齊、格式亂、時間對不上,上層再厲害的 AI 也是「垃圾進、垃圾出」。
想深入了解,可參考産業用IoT(IIoT)の動向。
第三層 智慧分析層:工廠的大腦
這一層把數據變成現場的判斷,有三個要角:SCADA 負責即時監控和告警,MES(製造執行系統)負責派工、排程和生產履歷,Edge AI 則在現場做預測診斷、瑕疵檢測。
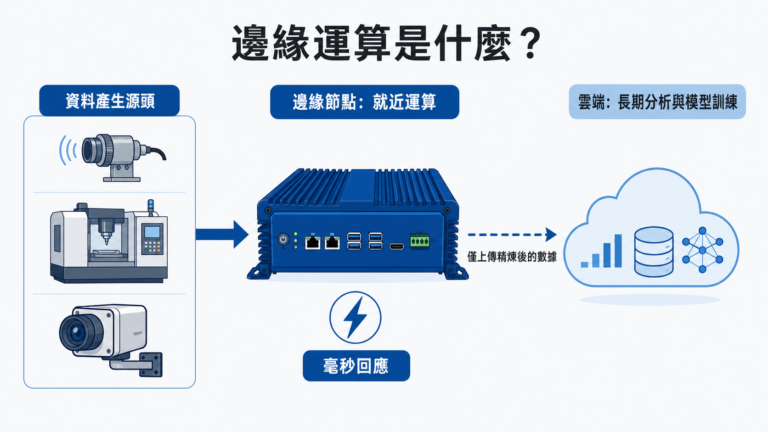
Edge AI(邊緣 AI) 把 AI 直接裝在產線現場的設備上,就地判斷,不用把所有資料傳到雲端再等回覆。優點一是快,瑕疵檢測、異常判斷要在毫秒間完成;二則是省,只上傳有用的結果,省頻寬也省雲端費用;三是安全,製程參數是機密,留在廠內比較放心。
関連記事:なぜエッジコンピューティングコラボレーション管理プラットフォームが必要なのですか。
MES 則是銜接「上面的計畫」和「產線執行」的中樞。ERP 決定「要做什麼」,MES 管的是「怎麼做、做得如何」,能回答「這張工單做到哪、良率多少、什麼時候完工」。不過,MES 不等於智慧工廠(詳可見 FAQ),但它是多數工廠智慧化路上必經的一站。
第四層 企業管理層:把數據變成經營決策
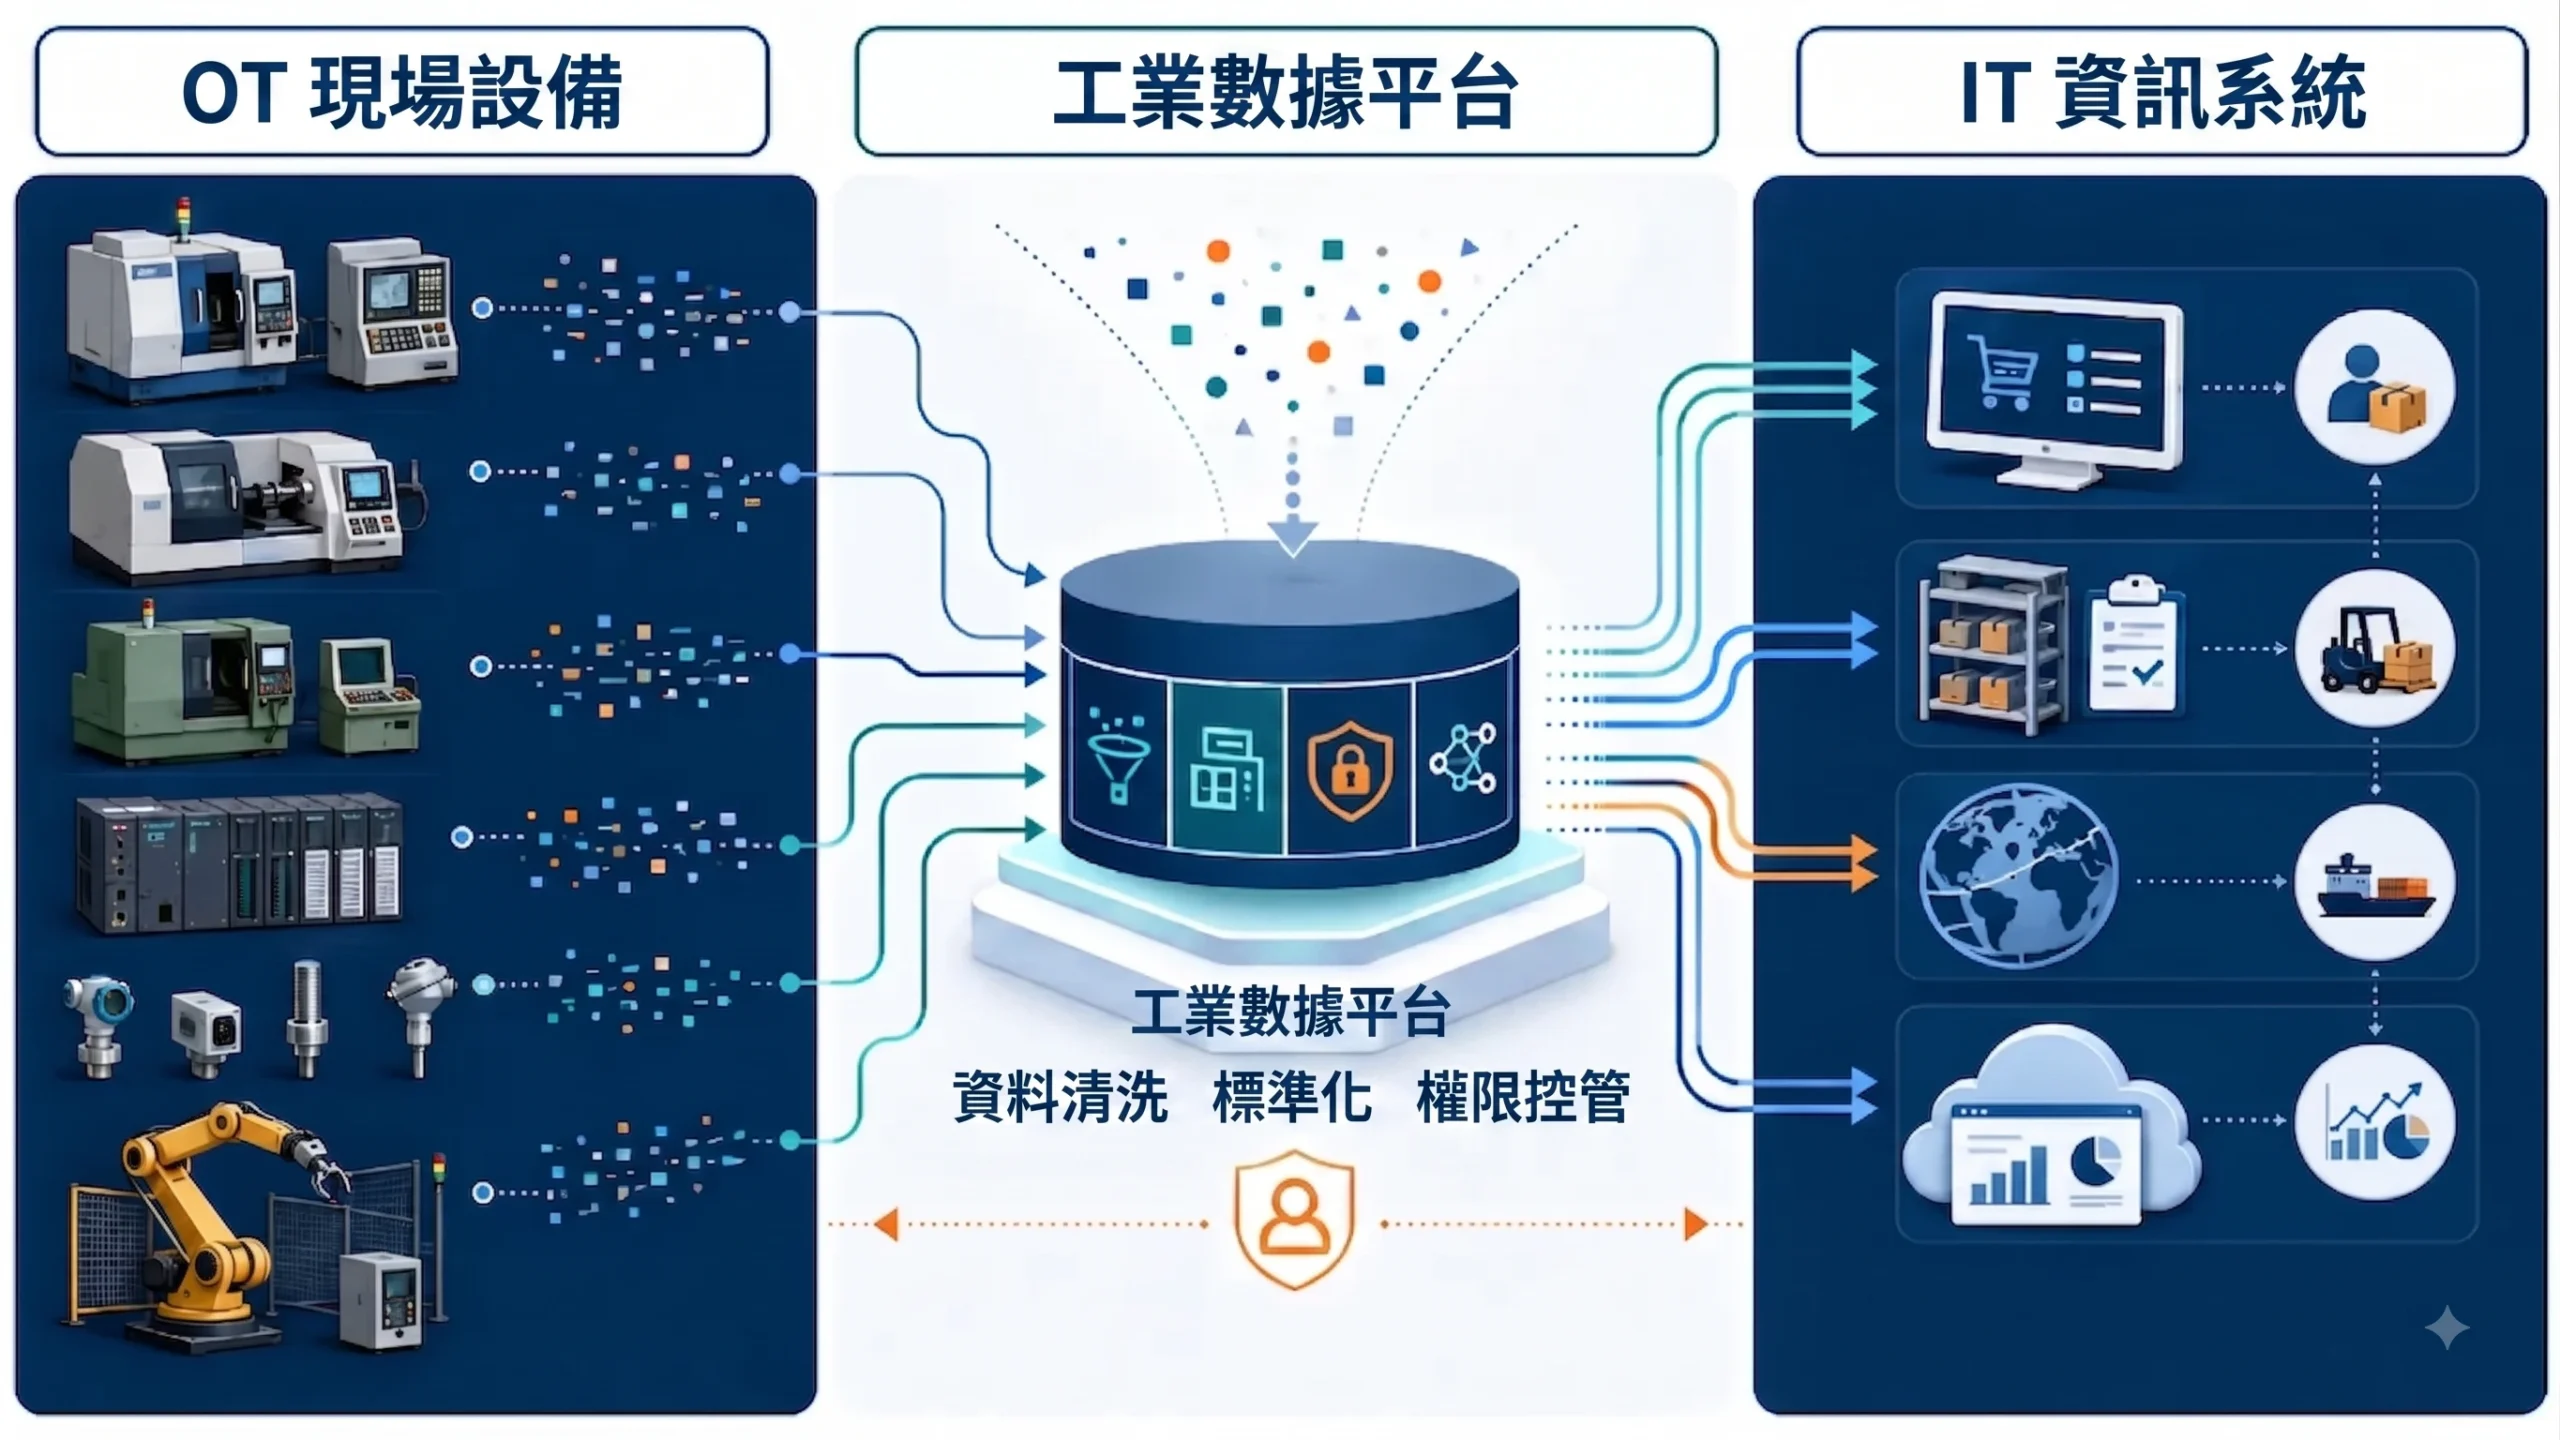
圖說:整合 OT 現場設備與 IT 資訊系統,可打破資料孤島並建立一致、可信的工業數據來源。
最上層把產線數據拉高到經營視角:ERP(企業資源規劃)掌管訂單、採購、庫存、財務,雲端平台則負責把多個廠區的數據集中起來,做長期分析與 AI 模型訓練。
第四層的關鍵是 ERP 和產線要「雙向打通」:ERP 的訂單和交期往下驅動排程,產線的實際產出、耗料、工時再往上回饋 ERP,讓成本、交期、庫存都建立在真實數據上,而不是用估的。完成這一步,數位轉型才真正變成損益表上的數字。
而要讓上下四層順暢對話,最大的挑戰是打通「OT(現場設備)」和「IT(資訊系統)」這兩個世界。過去它們像兩條平行線:協定、格式、負責的部門都不一樣,資料常常要靠人工抄錄,形成一座座「資料孤島」。把它們接起來,需要協定轉換、資料清洗和權限控管,這也是導入專案裡最常被低估的工作量。
實務作法可參考面對 AI 浪潮下的 OT 數據 ETL 挑戰與解方。
智慧工廠的發展背景
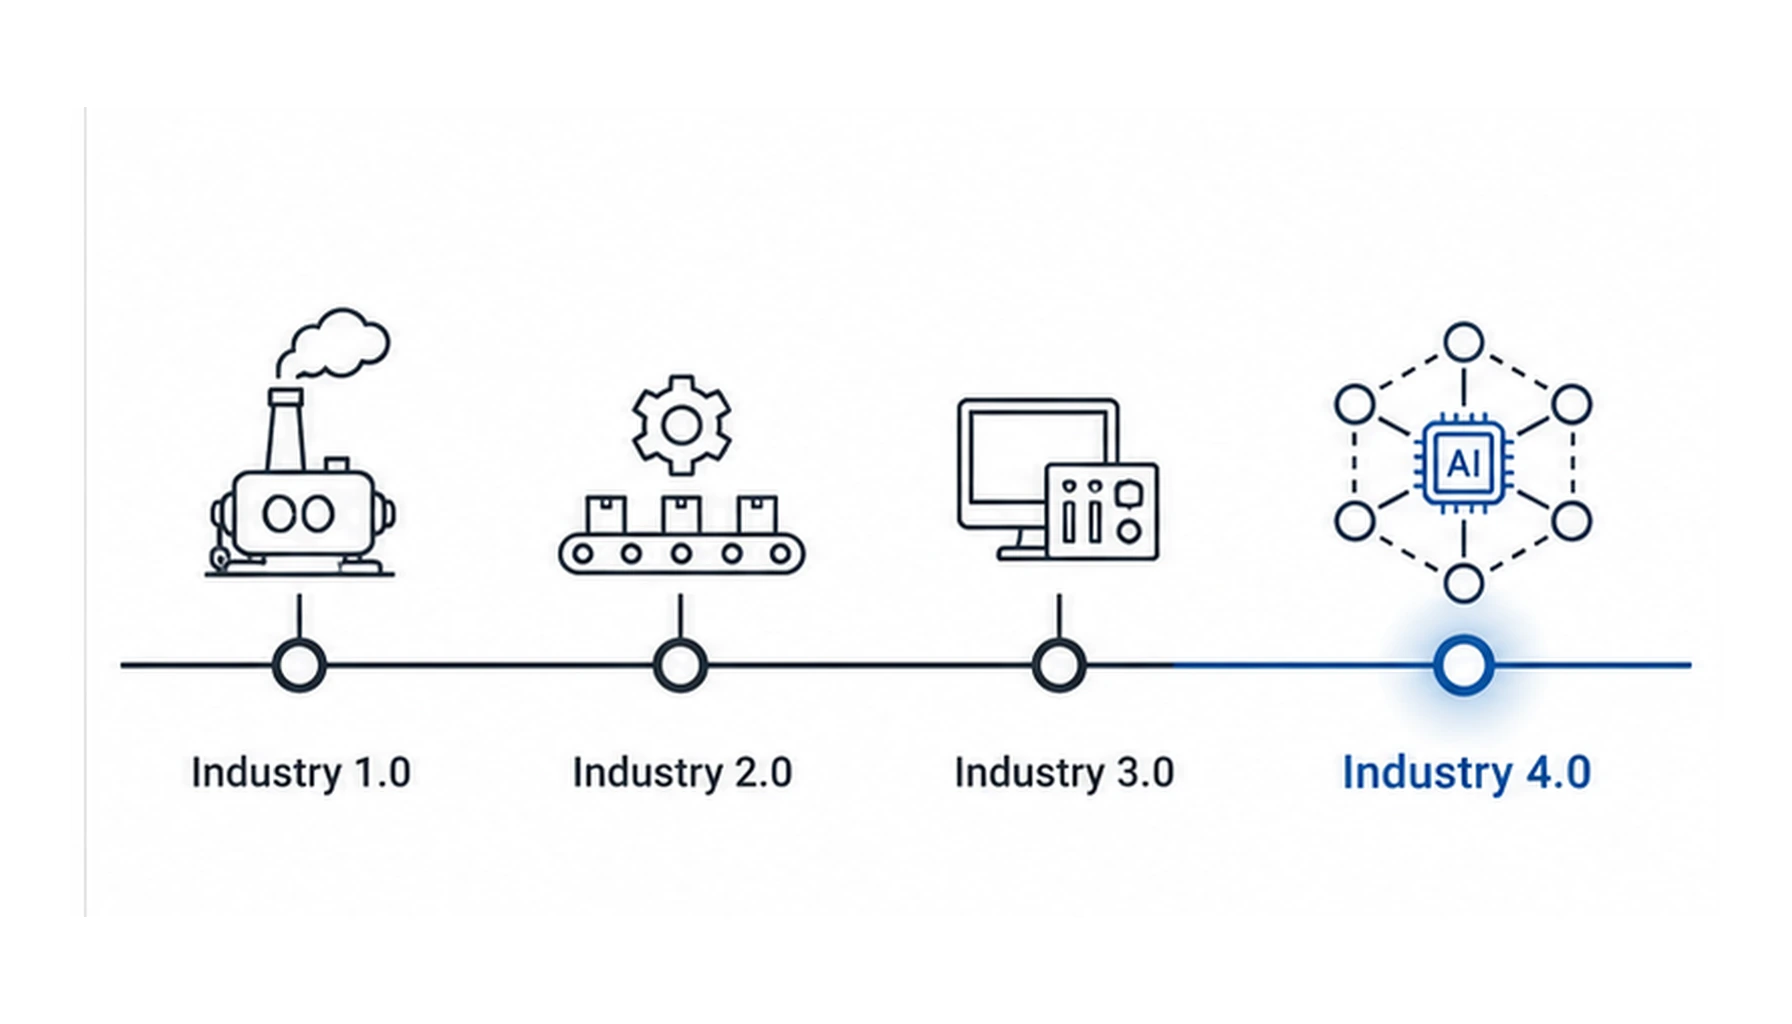
圖說:從蒸汽機到工業 4.0 的四次工業革命脈絡。
從工業革命一路演進到工業 4.0
智慧工廠的概念來自「工業 4.0」,也就是第四次工業革命。
前三次分別是:蒸汽機帶來的機械化(工業 1.0)、電力和生產線帶來的大量生產(工業 2.0)、電腦和自動化帶來的資訊化(工業 3.0)。到了工業 4.0,重點變成讓現有設備「連起來、變聰明」。
亞馬遜效應:消費者對速度與客製化的要求推動製造升級
電商養大了消費者對「快」和「客製」的胃口,這股壓力沿著供應鏈一路傳到工廠:品牌商要求交期更短、批量更小、產品換得更勤。
對以代工和零組件為主的台灣製造業來說,接單從「大量少樣」轉向「小量多樣」。
疫情後的供應鏈斷鏈危機,加速智慧化需求
COVID-19 讓大家看到全球供應鏈的脆弱,疫情後的地緣政治變化,又逼著製造業分散產地、就近生產。
台灣長期缺工、老師傅經驗難以傳承,企業需要把經驗變成數據和模型,智慧工廠成為企業必經的轉型之路。
智慧工廠的五大效益
圖說:整合 OT 現場設備與 IT 資訊系統,可打破資料孤島並建立一致、可信的工業數據來源。
導入智慧工廠的效益,已有國際研究背書。Deloitte 與美國製造商聯盟(MAPI)2019 年的研究訪問了 600 多位製造業高階主管,發現投入相關計畫的企業,在產出、稼動率、生產力等指標上最高提升 12%;到 2025 年的調查,效益更擴大到最高 20%。
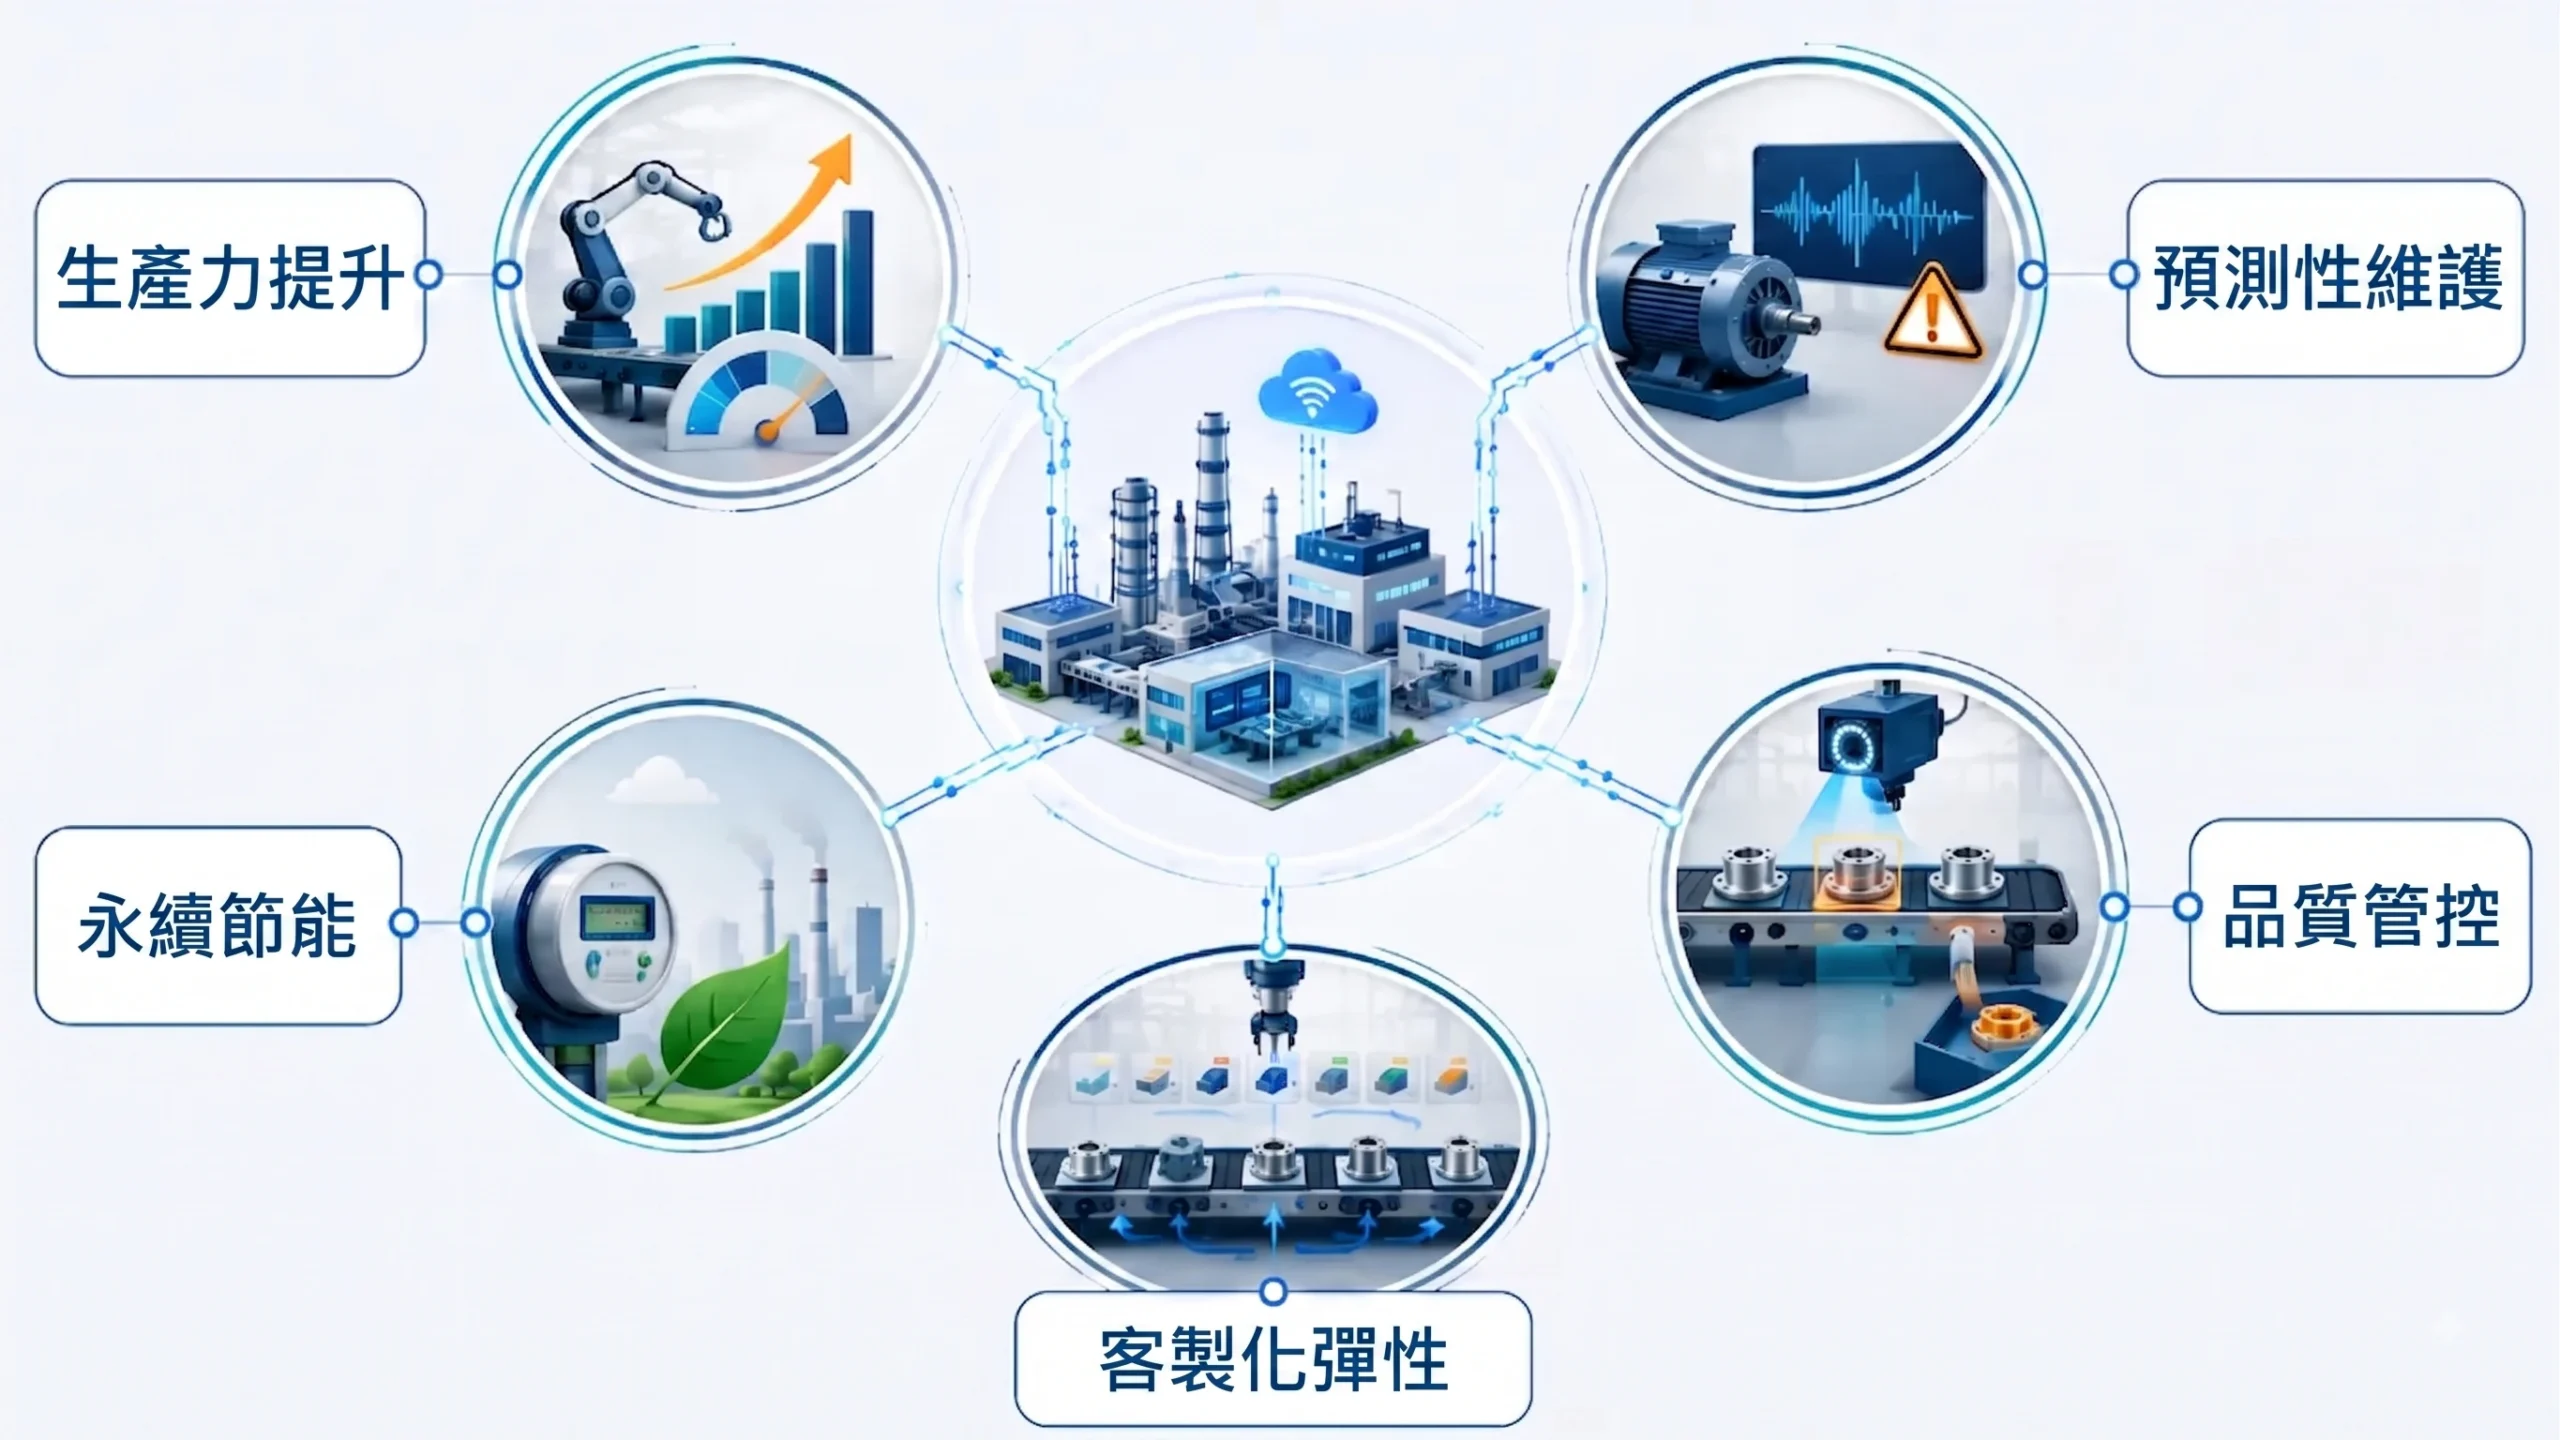
數字會因產業和導入範圍而有差異,但方向一致。以下是五個代表性的好處:
生產力提升:導入後製造輸出可增加 12%
提升生產力的關鍵是「把看不見的浪費挖出來」:用即時數據找出產線瓶頸、縮短換線和等待時間、用系統排程取代人工排程。
當管理者能即時看到設備稼動率、工單進度,改善就從「憑感覺」變成「有根據」。
例如:同一條產線,過去因為沒人注意到某台機器常在「等料」而空轉,換上即時儀表板後才看見這個狀況,光是調整供料節奏,稼動率就明顯回升。
預測性維護:設備故障預警,減少停機損失
沒有預警的停機,是製造業最貴的損失之一。不只修理費,還有停產和交期延誤。
預測性維護會持續監測設備的振動、溫度、電流,用 AI 找出故障前兆提早示警,讓維修從「壞了搶修」升級成「看健康狀況精準處理」。
以馬達為例,軸承磨損通常會先反映在振動訊號的細微變化上,人耳聽不出來,AI 卻抓得到,於是能趕在真正故障、拖垮整條產線之前,安排一次計畫性停機把零件換掉。它還能延長設備壽命、把老師傅的判斷變成模型留下來。
實際應用可參考振動與 AI 預測診斷。
品質管控:即時抓出不良品
傳統品管靠抽檢和最後檢查,發現不良時往往整批都做壞了。
智慧化的作法是把品管往前移到製程當中:用 AI 影像辨識即時攔下外觀瑕疵,用製程參數監控在數值開始跑偏時就示警,而不是等超出規格才反應。
價值在於:問題被擋在製程當中,而不是流到出貨前才整批報廢,越晚發現,損失通常越大。再把品質數據跟機台參數、批次、環境對起來,就能回頭找出不良的根本原因,報廢和重工成本自然下降。
客製化彈性:接得了小量多樣的訂單
市場走向小量多樣,「彈性」本身就是競爭力。
透過數位化工單、自動下發換線參數,可以大幅縮短換線的時間和成本,讓小批量訂單也能有合理利潤。換句話說,以前接一張小單,可能因為換線太費時而不划算;現在系統自動把換線參數準備好,接單的門檻就低了很多。
對接國際品牌訂單的台灣廠商來說,這種彈性很實際:能接的訂單更廣,遇到急單、插單也更消化得了。
永續節能:用數據管理能耗
在歐盟碳關稅(CBAM)和供應鏈碳盤查的要求下,能耗和碳排數據已經變成接單的門檻。用電表和感測器掌握各設備、各製程的即時能耗,就能找出待機浪費、老舊設備效率差的問題,並用數據證明省了多少。
例如:不少工廠一查才發現,週末沒生產時的「待機用電」竟然占了可觀比例,這種浪費過去根本沒人察覺。把稼動和能耗數據結合後,還能算出「每單位產出的碳排」,用可稽核的數據回應客戶和法規,不必每年靠大量人力手工蒐集資料。
不同規模企業,怎麼導入?
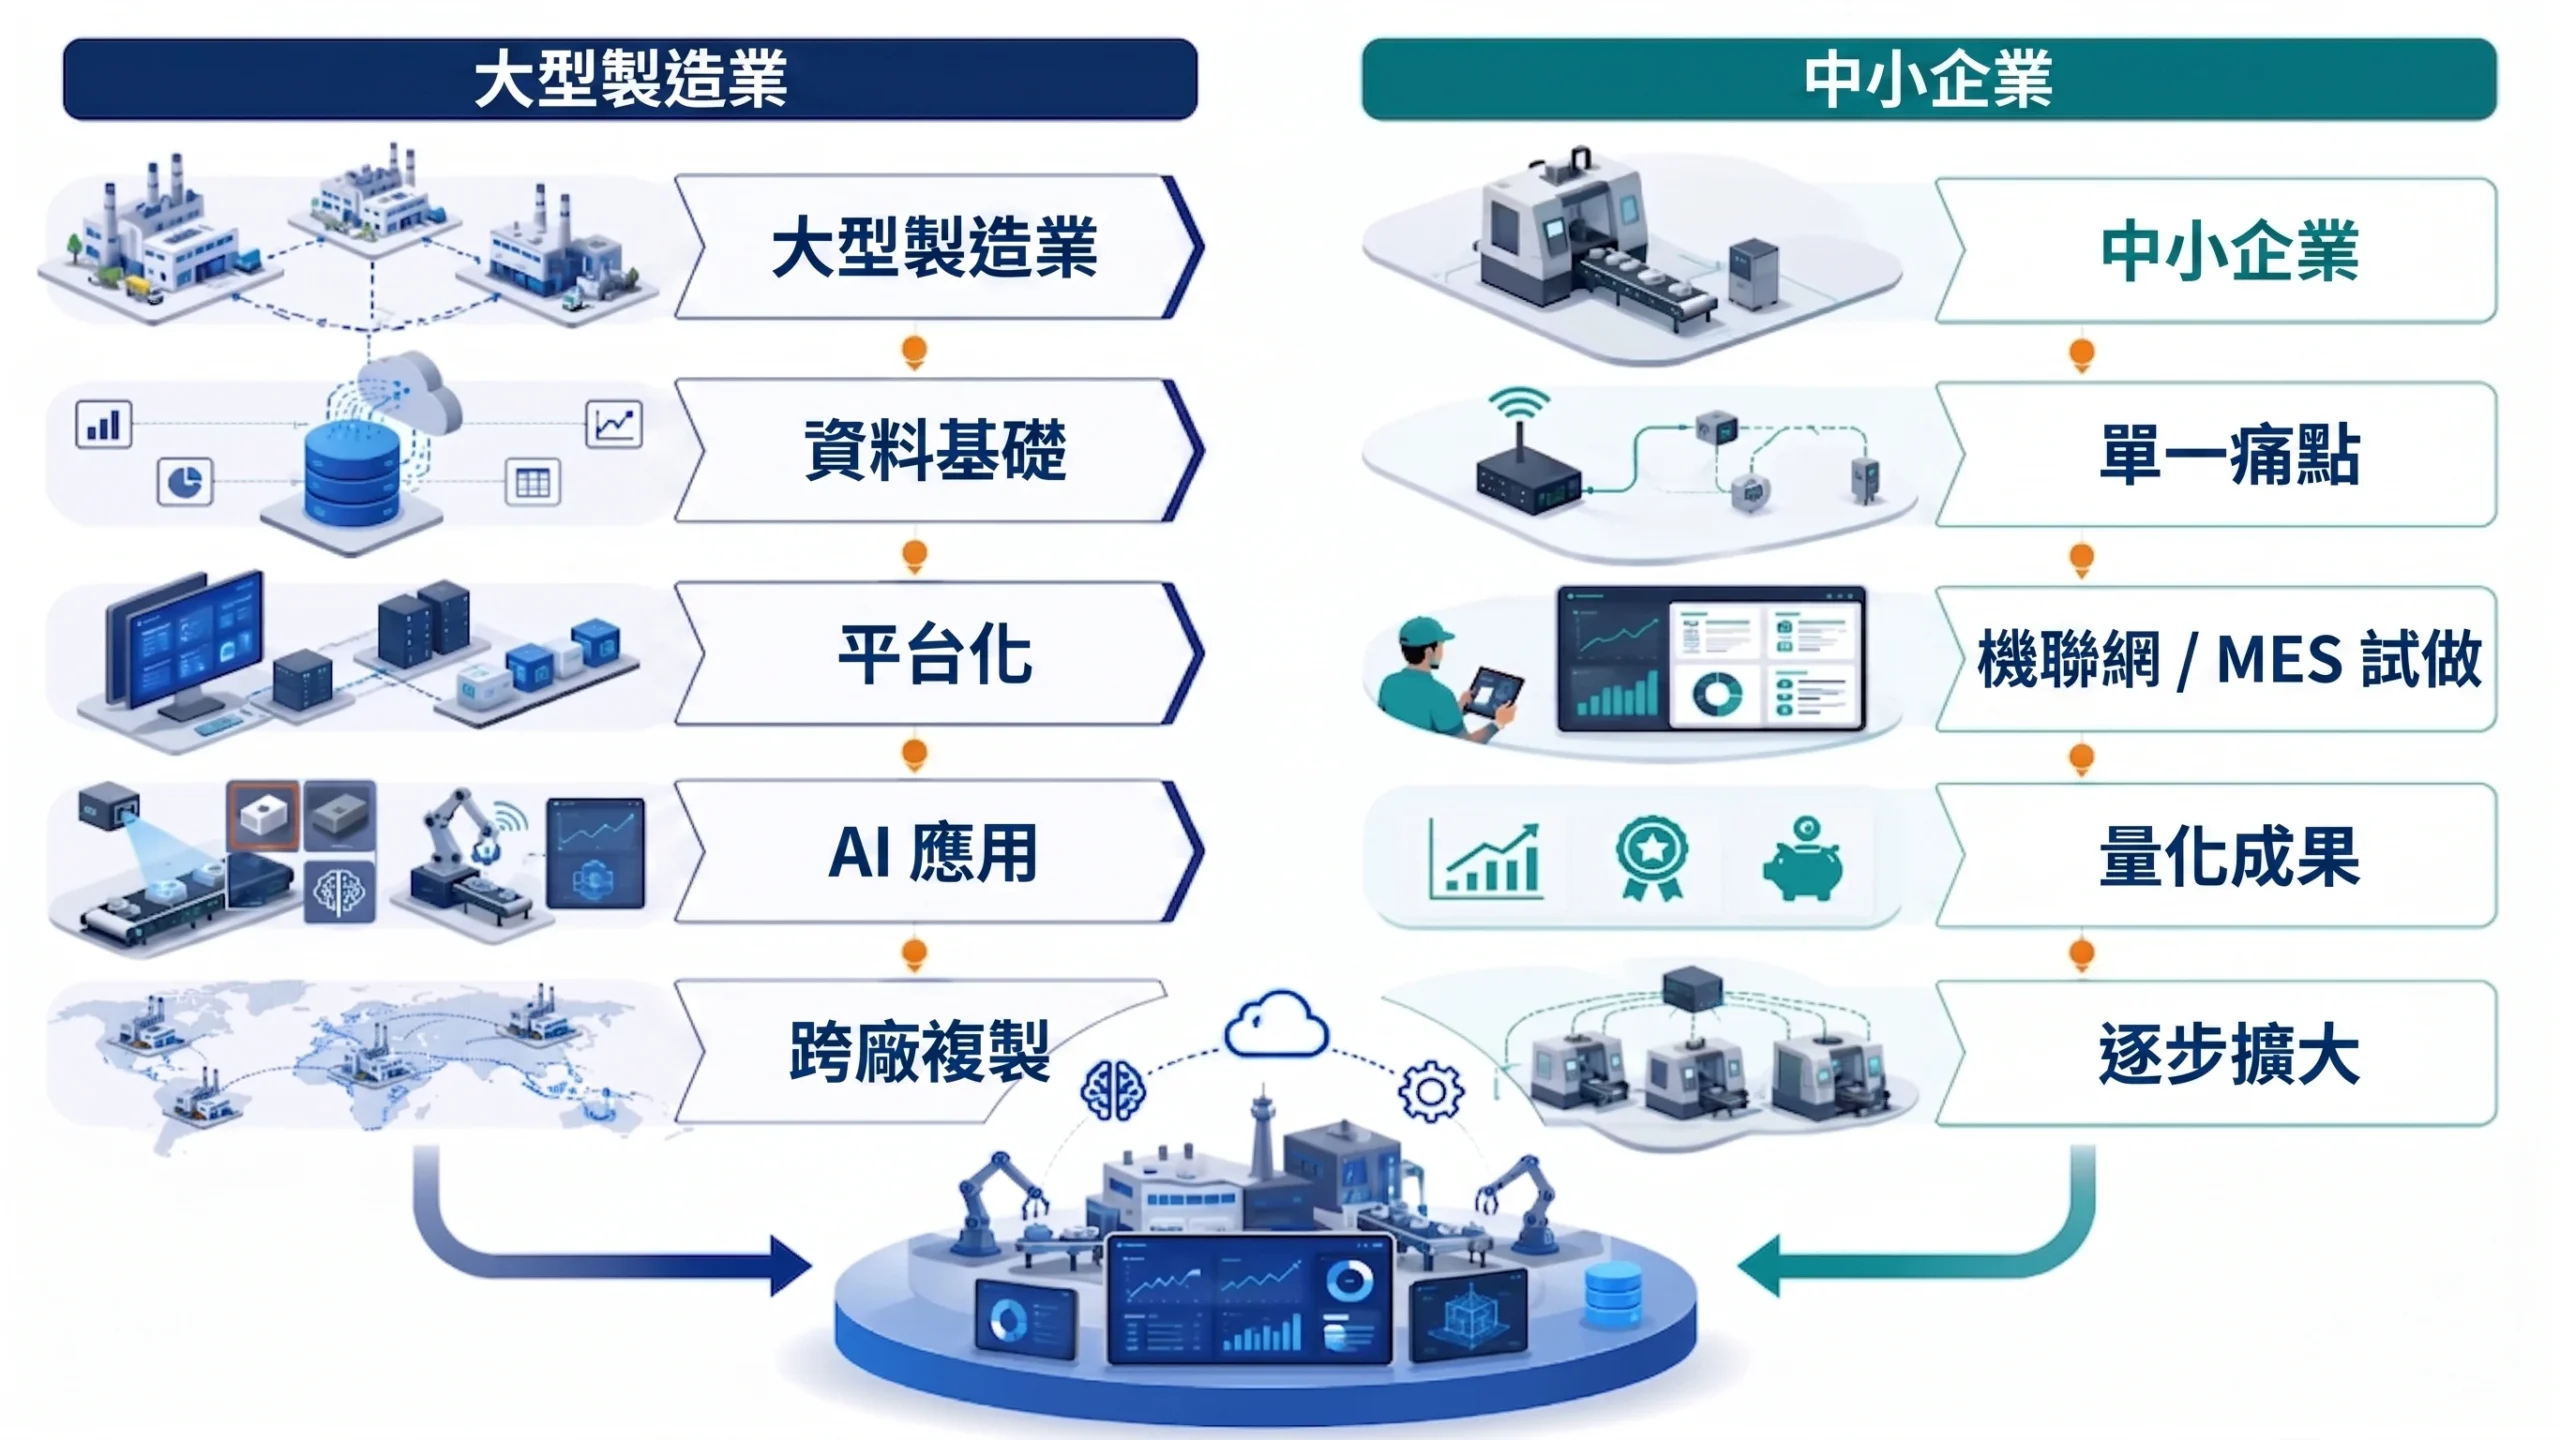
圖說:大型製造業適合先建立全廠數據基礎,中小企業則可從單一產線試做、驗證成效後擴大。
導入沒有標準答案,適合的路要看企業規模、資源和現況。
以下提供建議,並整理常見的卡關點。
| 面向 | 大型製造業 | 中小型製造業 |
| 建議起點 | 全廠資料基礎建設 | 單一產線或單一痛點試做 |
| 導入順序 | 先建數據平台,再加 AI | 先機聯網/MES 試做,成功再擴大 |
| 投資邏輯 | 平台化、可複製到多廠 | 快速見效、用成果爭取預算 |
| 主要風險 | 整合複雜、跨部門協調 | 預算有限、缺專職人力 |
大型製造業:先打好資料基礎,再上 AI
大型企業常見的失敗是「跳過基礎直接上 AI」:各部門各自導入零散方案,數據散在互不相通的系統裡,AI 專案因為拿不到乾淨完整的數據,卡在概念驗證階段。這就像蓋房子,地基還沒打好就急著往上蓋高樓,遲早會出問題。
比較穩的作法是先投資「資料基礎」:建立統一的 OT 數據平台,把設備聯網、資料標準化做好,讓全廠數據有單一可信的來源,再依業務優先順序疊加預測性維護、AI 品檢等應用。
平台化的好處是可以複製,在 A 廠驗證成功的模型,能用較低成本搬到其他廠,效益隨規模放大。
中小型製造業:從一條產線開始試
中小企業資源有限,最忌一開始就追求全廠智慧化的大藍圖。務實的作法是挑一個痛點最清楚、效益最容易算的地方切入:
●從機聯網開始:先讓關鍵機台的稼動率、生產數量自動上傳,取代人工抄錶,通常幾週內就能感覺到管理變清楚。
●從單一產線 MES 試做:在一條產線導入工單追蹤和生產履歷,確認有效再擴大。
●善用政府資源:政府持續推動智慧製造的輔導與補助計畫,可向經濟部產業發展署等單位了解適用方案,降低初期門檻。
心法是「小步快跑」:用 3–6 個月做出一個能量化的成功案例(例如稼動率提升、報工工時減少),再藉此成績去爭取下一階段的資源。
三個常見卡關點,怎麼解?
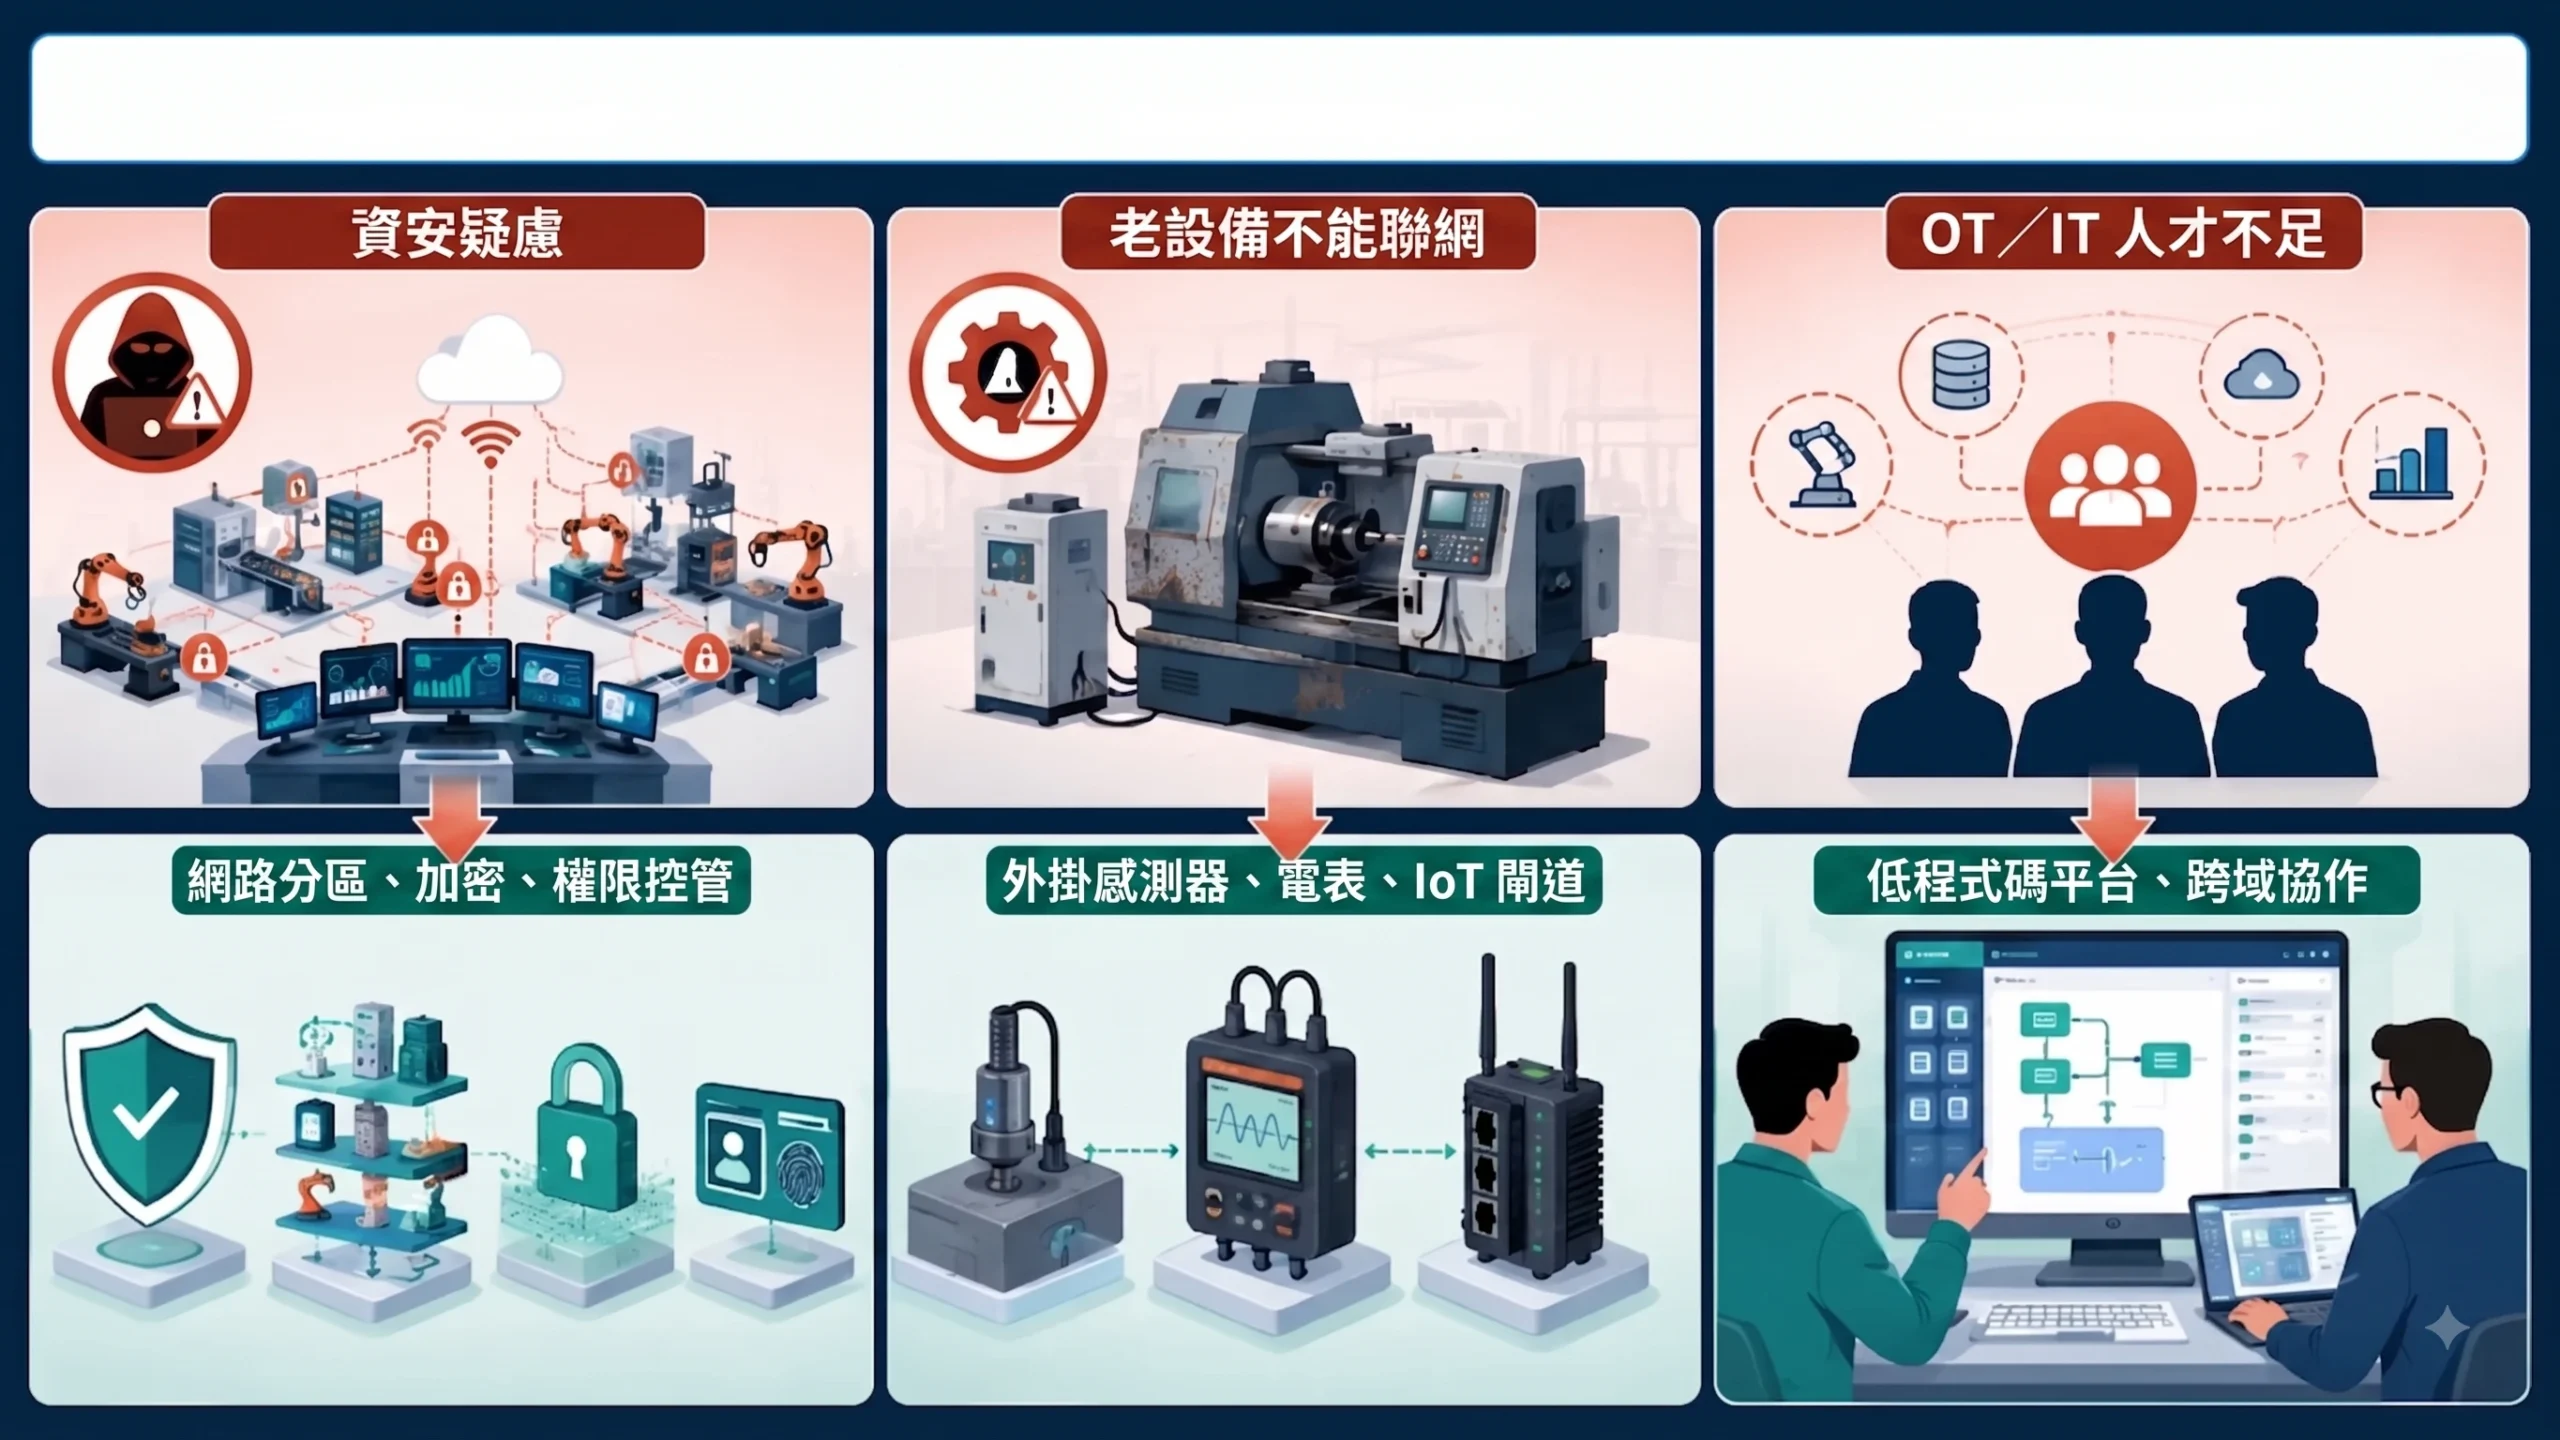
圖說:智慧工廠常見的資安、老設備與人才挑戰,可透過分區防護、外掛聯網及低程式碼協作改善。
資安疑慮:設備聯網等於擴大攻擊面
設備一聯網,等於把攻擊面擴大,萬一 OT 出事可能直接停線。解法是在設計階段就依循 IEC 62443 等工控資安標準,做好網路分區、通訊加密和權限控管,並把資安認證納入平台評估條件。
関連記事:企業如何選擇符合資安標準的 AIoT 平台。
老設備不能聯網:用外掛聯網取代汰換
很多用了一、二十年的機台沒有通訊介面,卻還是產線主力。解法不是換掉,而是「外掛聯網」:加裝感測器、電表,或用 IoT 閘道去讀控制器的訊號,讓老設備也能貢獻數據。
人才不足:OT/IT 跨領域人才難尋
同時懂 OT 又懂 IT 的人非常少。
解法有兩個:一是選擇低程式碼、圖形化操作的平台,讓製程和設備工程師自己就能設定,不用事事找軟體工程師;二是找有 OT/IT 整合經驗的外部夥伴合作,內部團隊專心累積自己的領域知識。
雲界數位提供可落地的智慧工廠解決方案
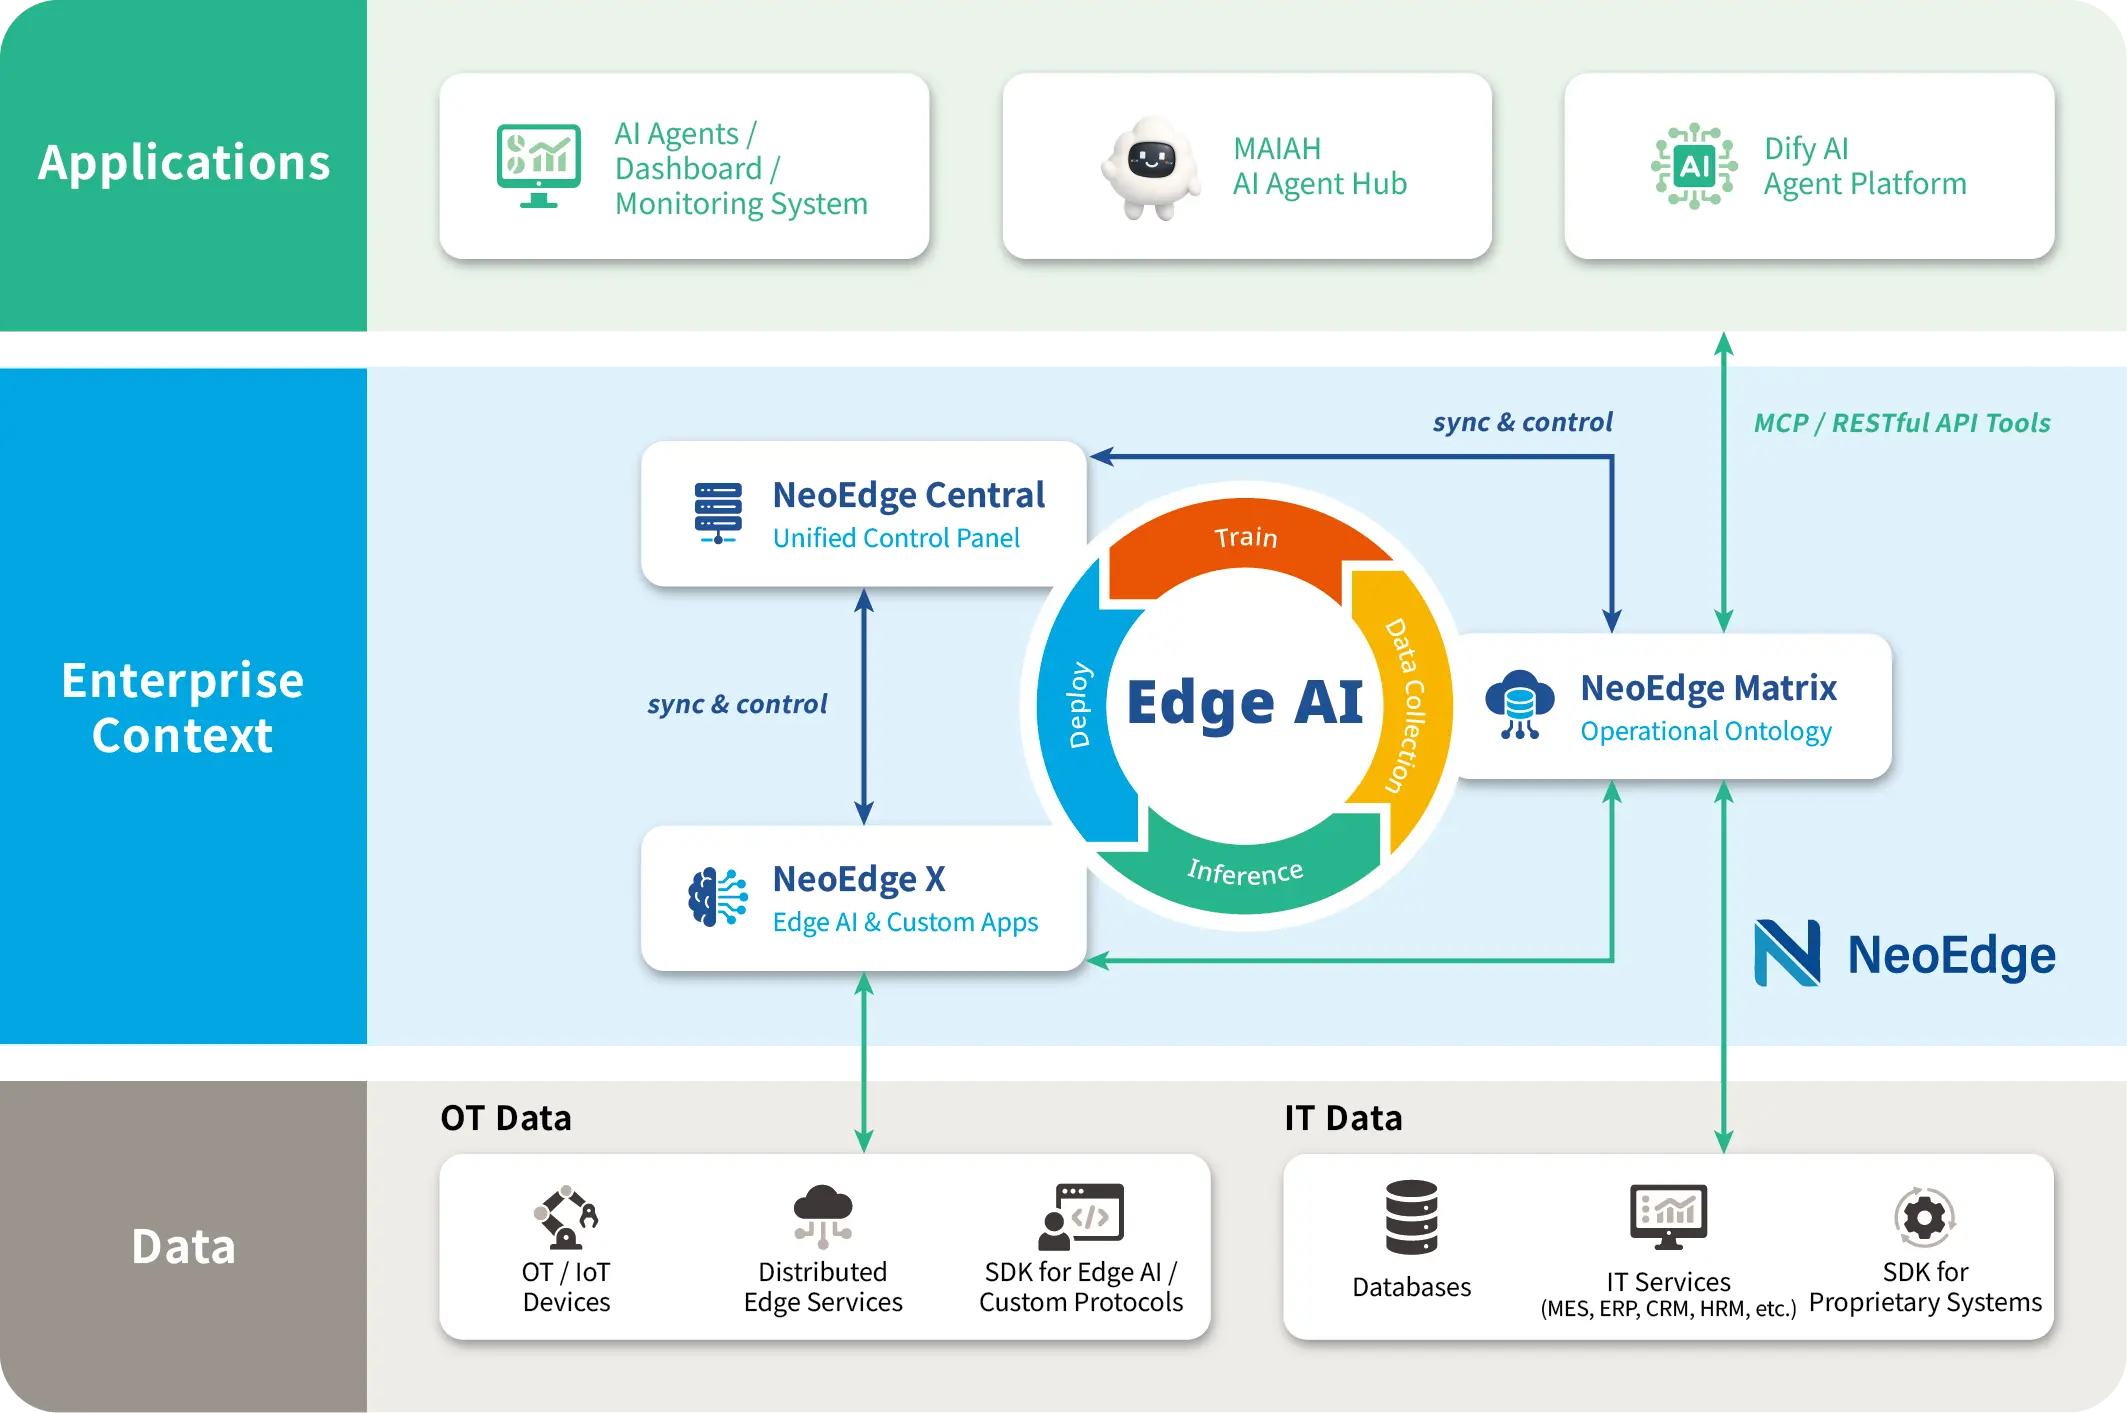
圖說:NeoEdge 數據治理與工業 AI 協作平台架構圖:NeoEdge X 串接現場設備與工業協定,NeoEdge Central 整合 AI 應用與管理系統。
雲界デジタル eCloudEdge・イノベーションが開発した NeoEdge データガバナンスと産業用AI連携プラットフォームそれは、 OT データと AI アプリケーションを連携させるために生まれたものです。我々は分散した産業協定や複雑な設備、複雑な AI モデルを単一のプラットフォームに統合することに注力しており、これらは単 AIoT なるプレゼンテーション上の概念ではなく、実際に工場内で実行され、ROIを生み出すソリューションとなるのです。
もし AIoT 導入を計画中であり、AIの価値をデータ OT から引き出すことを望んでいるのであれば、お問い合わせはこちらAIoT 導入ニーズに関するインタビューを実施し、データ収集からAIによる意思決定までのプロセスを支援する方法 NeoEdge について理解を深めます。
常見問題 FAQ
Q1:導入智慧工廠一定要換掉舊機器嗎?
不用。智慧工廠的核心是「數據和判斷力」,不是設備新舊。
多數老機台可以透過外掛感測器、加裝電表,或用 IoT 閘道讀取既有控制器(PLC)訊號的方式聯網,在不影響原有生產的前提下開始收集數據。建議先盤點設備的通訊能力,把預算優先放在資料收集和整合,而不是急著換掉還有產能的設備。
Q2:智慧工廠跟 MES 是一樣的東西嗎?
不一樣。
MES 是製造執行系統,負責工單派工、進度追蹤和生產履歷,是四層架構中「智慧分析層」的一個重要角色;智慧工廠則是涵蓋設備、連網、分析到企業管理四層的完整體系。
可以說 MES 是必要的一塊拼圖,但只有 MES、缺了設備聯網和 AI 分析,還稱不上完整的智慧化。
Q3:中小企業也適合導入智慧工廠嗎?
適合,但路徑和大企業不同。
中小企業不用追求全廠智慧化,建議從單一產線的機聯網或 MES 試做開始,挑痛點清楚、效益好算的題目(例如稼動率可視化、自動報工),用小投資在 3–6 個月內驗證成效,再拿這個成績去爭取下一步的預算。
同時可留意經濟部等政府單位的智慧製造輔導與補助資源,降低初期投入。
Q4:導入智慧工廠大概要花多少錢?
差距非常大:單一產線試做和全廠多系統整合,投資規模可能差到幾十倍。
主要變數包括要改造聯網的設備數量、軟體是買斷還是訂閱、整合的複雜度。一般來說,先從小範圍試做比較能控制風險,也方便先算出效益、再決定要不要放大。
建議以「試做專案」為單位去詢價,並把「未來擴充的單位成本」一起考慮進去,避免遇到初期便宜、擴充卻很貴的平台。
Q5:導入智慧工廠要花多久時間?
看範圍。單一產線的機聯網和稼動率可視化,通常 1–3 個月可以上線;單廠的 MES 導入常見 6–12 個月;牽涉多廠、多系統整合的完整藍圖,則要以年為單位分階段推進。
務實作法是把長期藍圖切成 3–6 個月一期,每期都交出能量化的成果,維持團隊的信心和動能。